Werkstoff und Bearbeitung
Die Herausforderungen beim Bearbeiten von Edelstahl
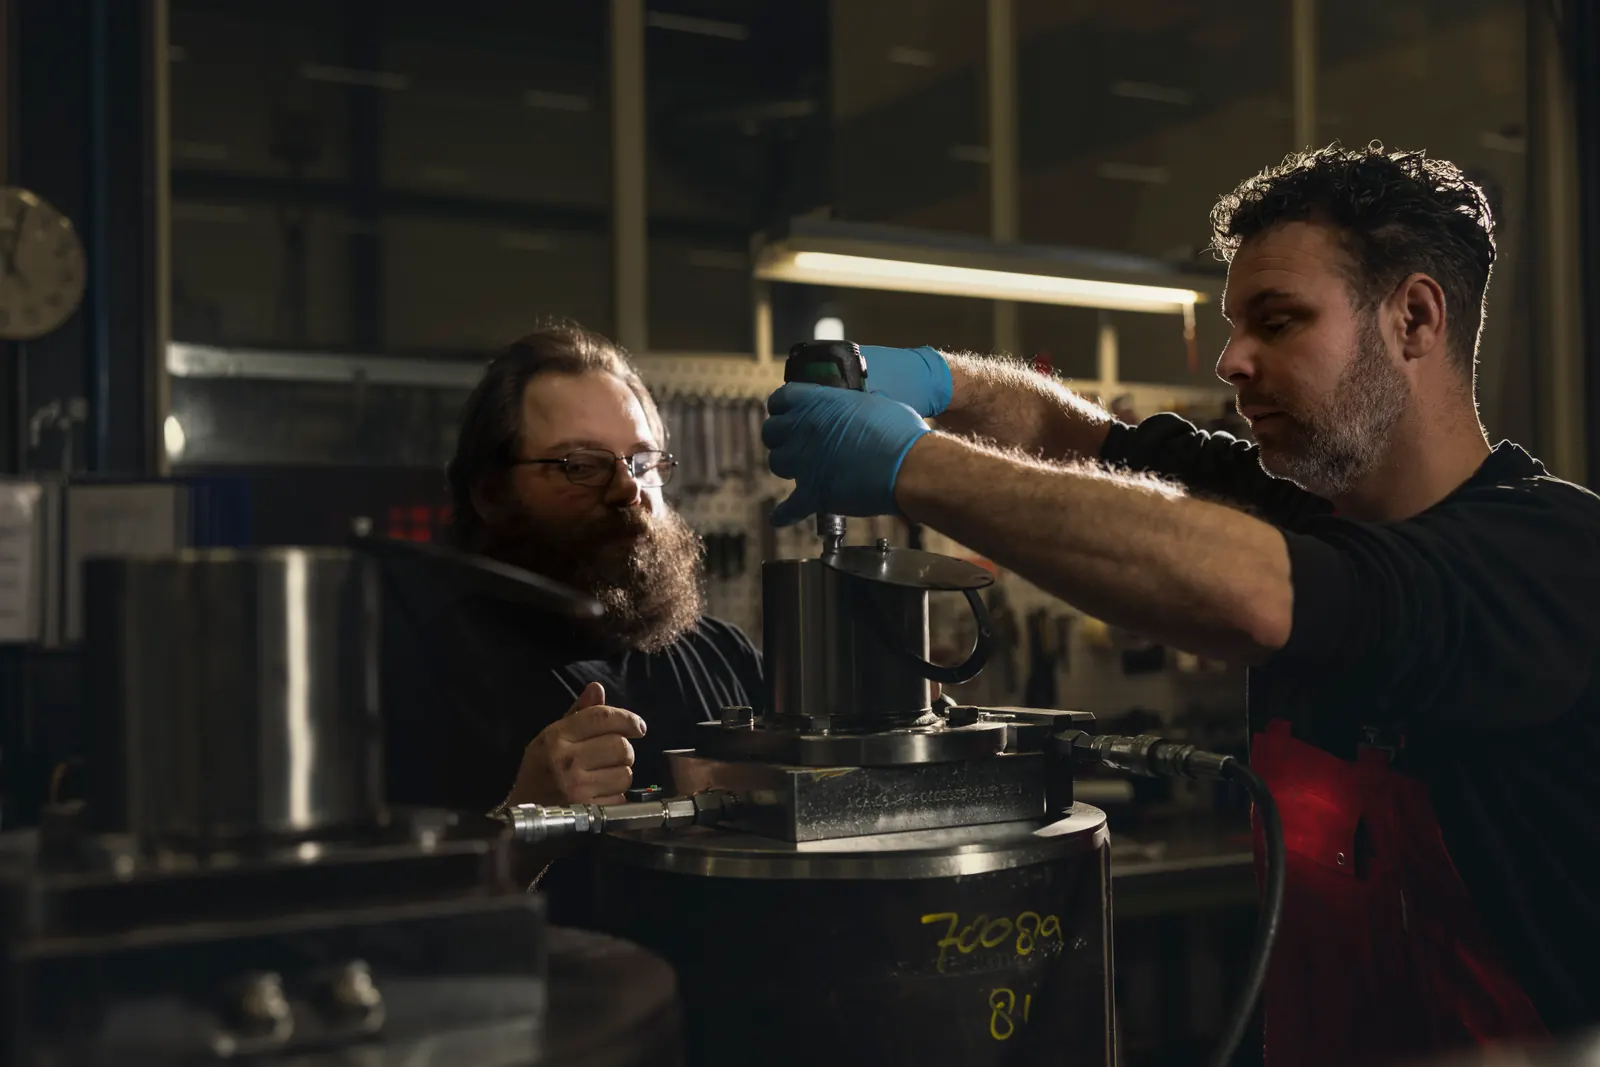
Edelstahl kann bei der Zerspanung kaltverfestigen. Eine reibende Schneide erschwert den nächsten Schnitt. Werkzeug, Aufspannung und Kühlung müssen deshalb zur Edelstahlsorte und Bauteilgeometrie passen.
Bei tiefen Bohrungen sind Kühlschmierstoffzufuhr und Spanabfuhr besonders wichtig. Für Schweißarbeiten und Sichtflächen werden auch Reinigung und Endbearbeitung abgestimmt. So orientieren sich Bearbeitung und Prüfung an der Funktion des Bauteils.
Technische Ausgangspunkte
Werkstoffeignung und Ausführungskriterien
Genaue Güte, Bearbeitungen und Unterlagen werden für Ihr Bauteil vereinbart. Die Werkstoffbeispiele sind keine Lagerbestandsliste.
- Güten und Zustand
- Geben Sie Norm, Güte und Erzeugnisform genau an. 304/304L und 316/316L sind bekannte austenitische Güten; L-Varianten oder andere Normbezeichnungen sind nicht ohne Beurteilung austauschbar.
- Bearbeitungen
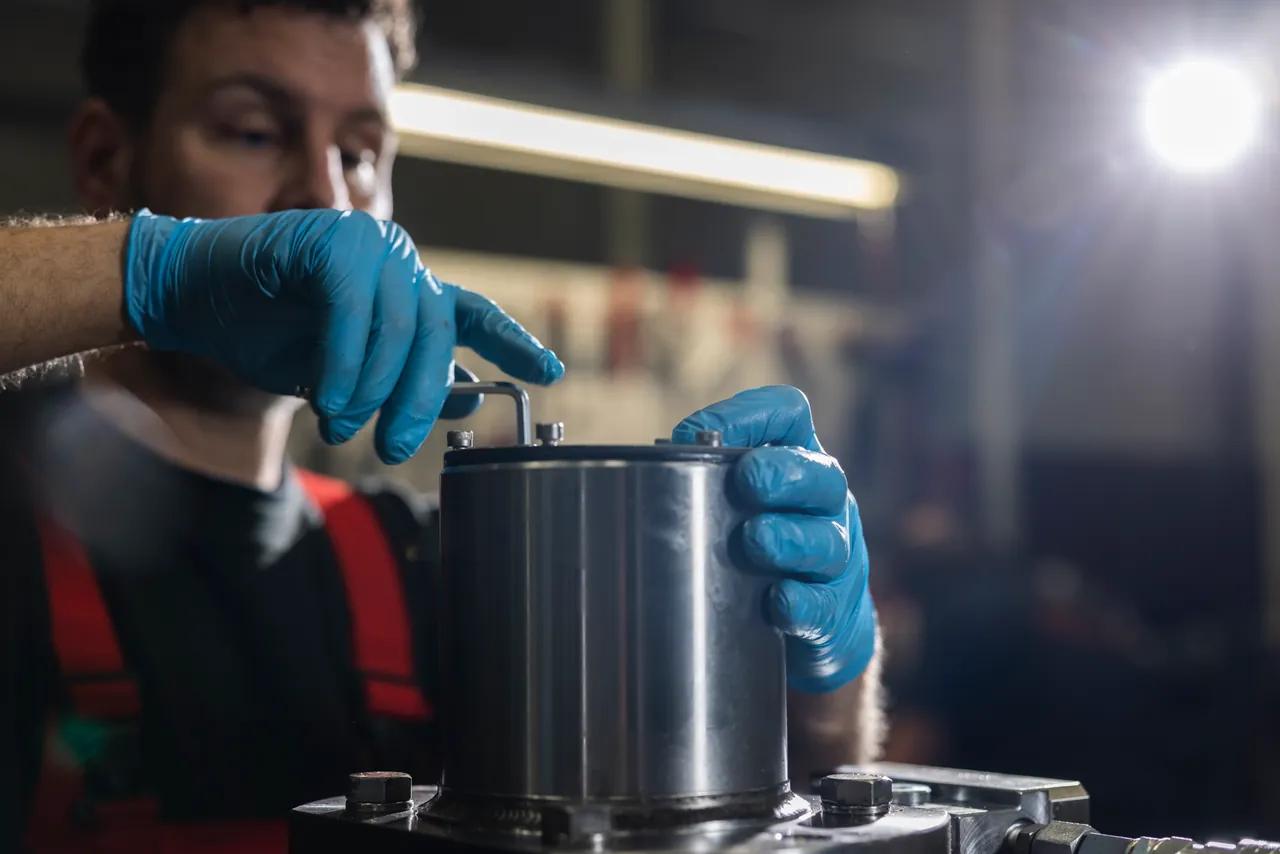
- Besprechen Sie CNC-Fräsen, Drehen, Bohren und gegebenenfalls WIG-Schweißen. Tiefe Bohrungen, Verbindungen und kritische Passungen erfordern eine abgestimmte Bearbeitungs- und Prüfungsfolge.
- Werkstoffzeugnisse
- Geben Sie an, ob EN 10204 3.1 oder 3.2 vorgeschrieben ist. Verfügbarkeit, Prüfzeitpunkte und Zuordnung der Schmelzen- oder Chargennummer zum Bauteil werden vor Beschaffung und Fertigung vereinbart.
- Anwendung und Umgebung
- Bei Prozessbauteilen, Verteilerblöcken und Baugruppen sind Medium, Reinigbarkeit, Temperatur und Betriebslast entscheidend. Die notwendige Korrosionsbeständigkeit wird für die Anwendung spezifiziert.
Aus der Praxis
Manifold mit Tiefbohrungen
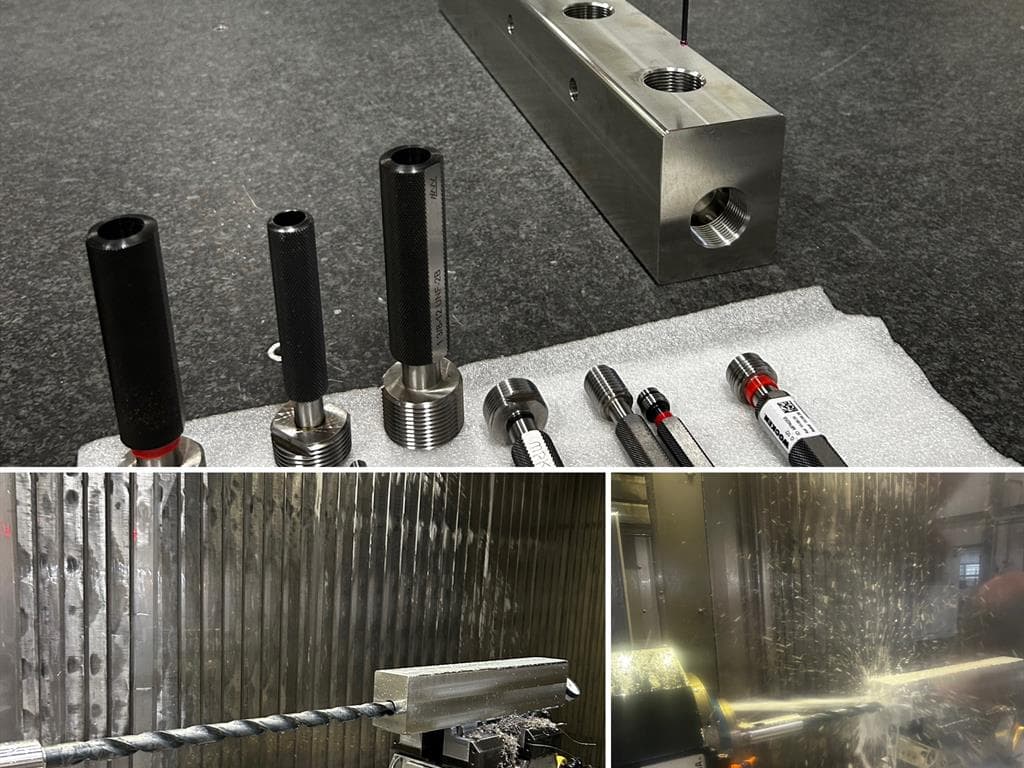
Für einen internationalen Auftraggeber kombinierte Douna Edelstahlzerspanung, Tiefbohren und Maßkontrolle in einem Fertigungsablauf für ein komplettes Manifold.
Maschinen, Schweißen und Prüfung
Informieren Sie sich über die Mittel für Ihren Fertigungsweg. Maschine, Schweißverfahren und Prüfkonzept werden für jedes Werkstück festgelegt.
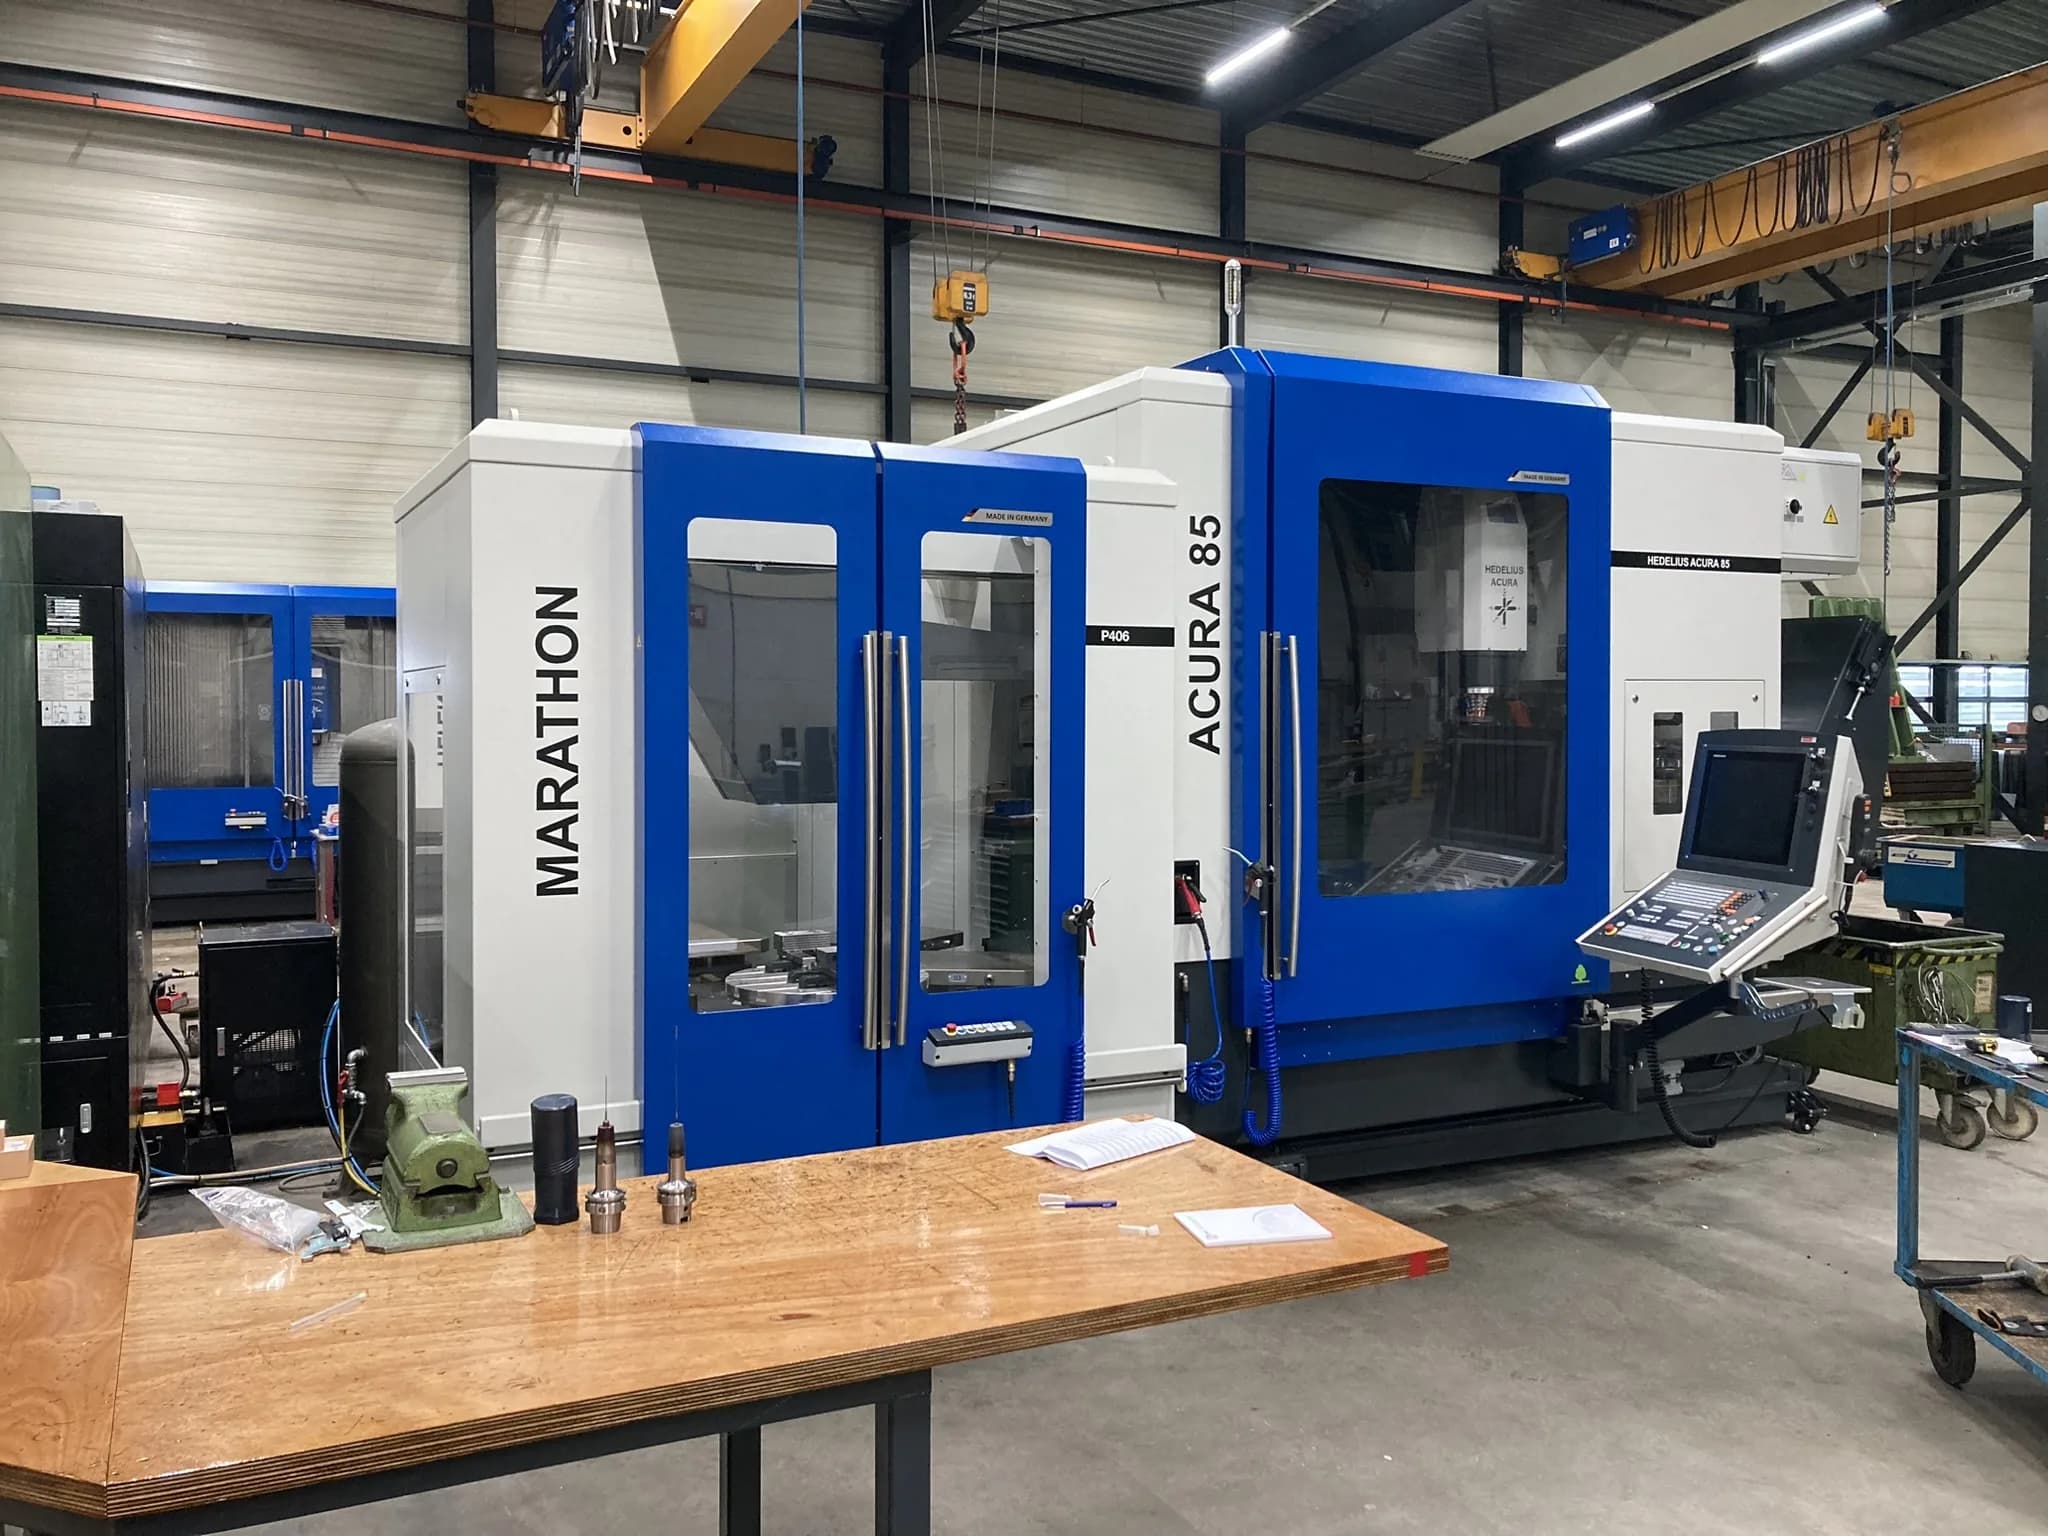
Hedelius ACURA 85
Automatisiertes Fünfachs-CNC-Fräsen für kontrollierte Präzisionsarbeit. Sehen Sie die wichtigsten technischen Daten, geeignete Werkstücke und die Rolle im gesamten Fertigungsweg.
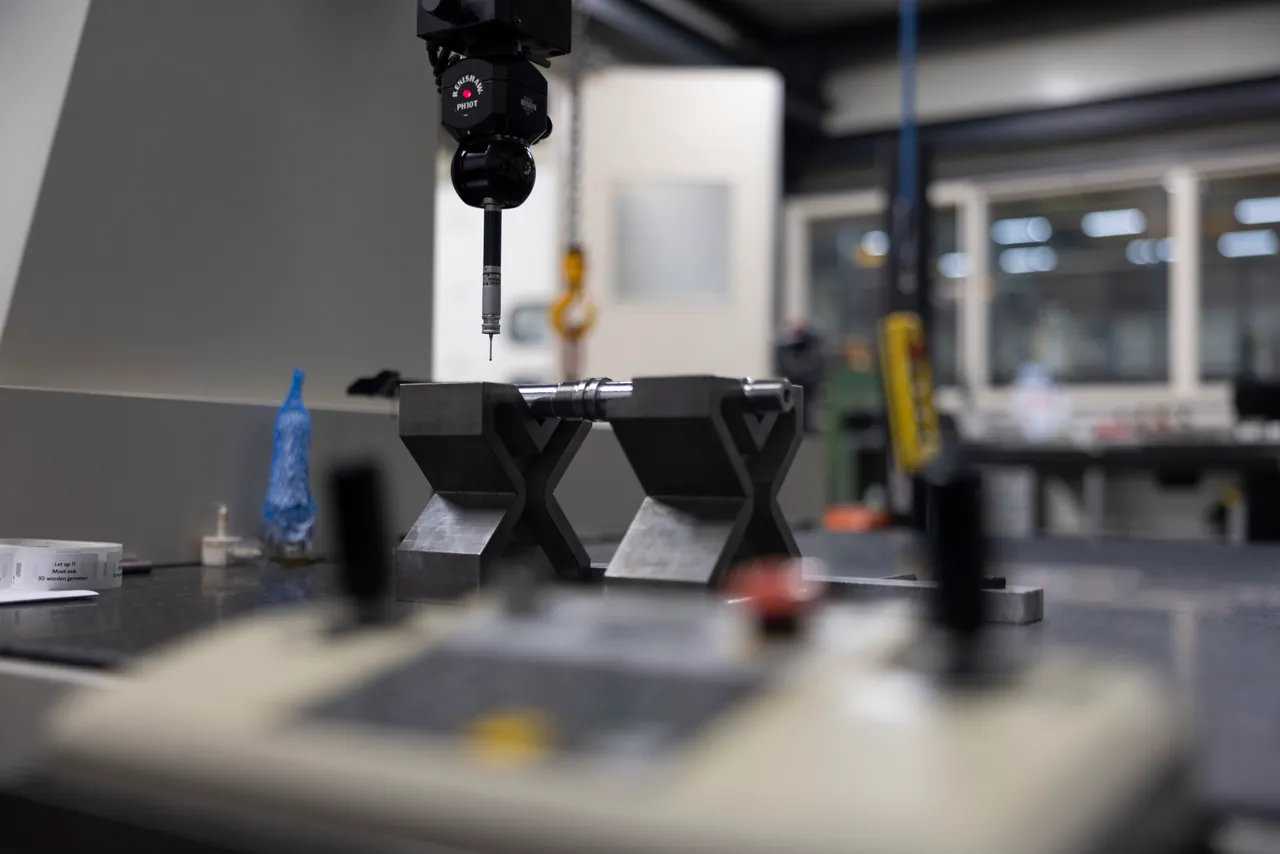
Messmittel und Messbereiche
Kritische Merkmale, Messbedingungen und Dokumentation auf die Zeichnung abstimmen.
Mehr über Werkstoffe und Bearbeitung
CNC-Zerspanung: Was ist das und wie funktioniert sie?
Was ist CNC-Zerspanung und wie wird aus einer Zeichnung ein Bauteil? Lesen Sie über Fräsen, Drehen, Werkstoffwahl, Aufspannung, Kosten und Maßkontrolle.
Duplex und Superduplex zerspanen: lange Bauteile, tiefe Kanäle und Eigenspannungen
Beim Zerspanen von Duplex und Superduplex müssen Schnittkräfte, Eigenspannungen und Spanabfuhr beherrscht werden. Zwei Praxisbeispiele zeigen, warum die Bearbeitungsfolge zählt.
Fragen zu Werkstoff und Beistellung
Häufige Fragen zum Werkstoffmanagement
Können Sie Material mit 3.1-Zeugnis und Schmelzennummern liefern?
Benennen Sie Zeugnisart und Rückverfolgbarkeitsanforderung in der Anfrage. Verfügbarkeit des Zeugnisses und Erhalt der Zuordnung zwischen Schmelze und Bauteil werden vorab bestätigt. Ein 3.2-Zeugnis benötigt zusätzliche Vereinbarungen zur unabhängigen Prüfung; es ist keine automatische nachträgliche Alternative.
Kann ich Material, ein Schmiede- oder Gussteil beistellen?
Legen Sie Werkstoffdaten, Zustand, Ausgangsform und Aufmaß vor. Die technische Beurteilung bestimmt den Fertigungsweg und die erforderliche Eingangsprüfung. Beigestelltes Material ist nicht automatisch für die Endgeometrie geeignet.
Wie verhindern Sie Eisenverunreinigungen auf nichtrostendem Stahl?
Nichtrostender Stahl ist selbst eisenbasiert. Kritisch ist vor allem übertragenes freies Eisen, etwa durch Stahlstaub, verschmutzte Spannmittel oder zuvor für Kohlenstoffstahl verwendete Bürsten. Trennung, Reinigung und Oberflächenprüfung sind vorab festzulegen; die Maßnahmen werden auftragsbezogen bestätigt.