Materiaal en bewerking
De uitdagingen bij RVS bewerken
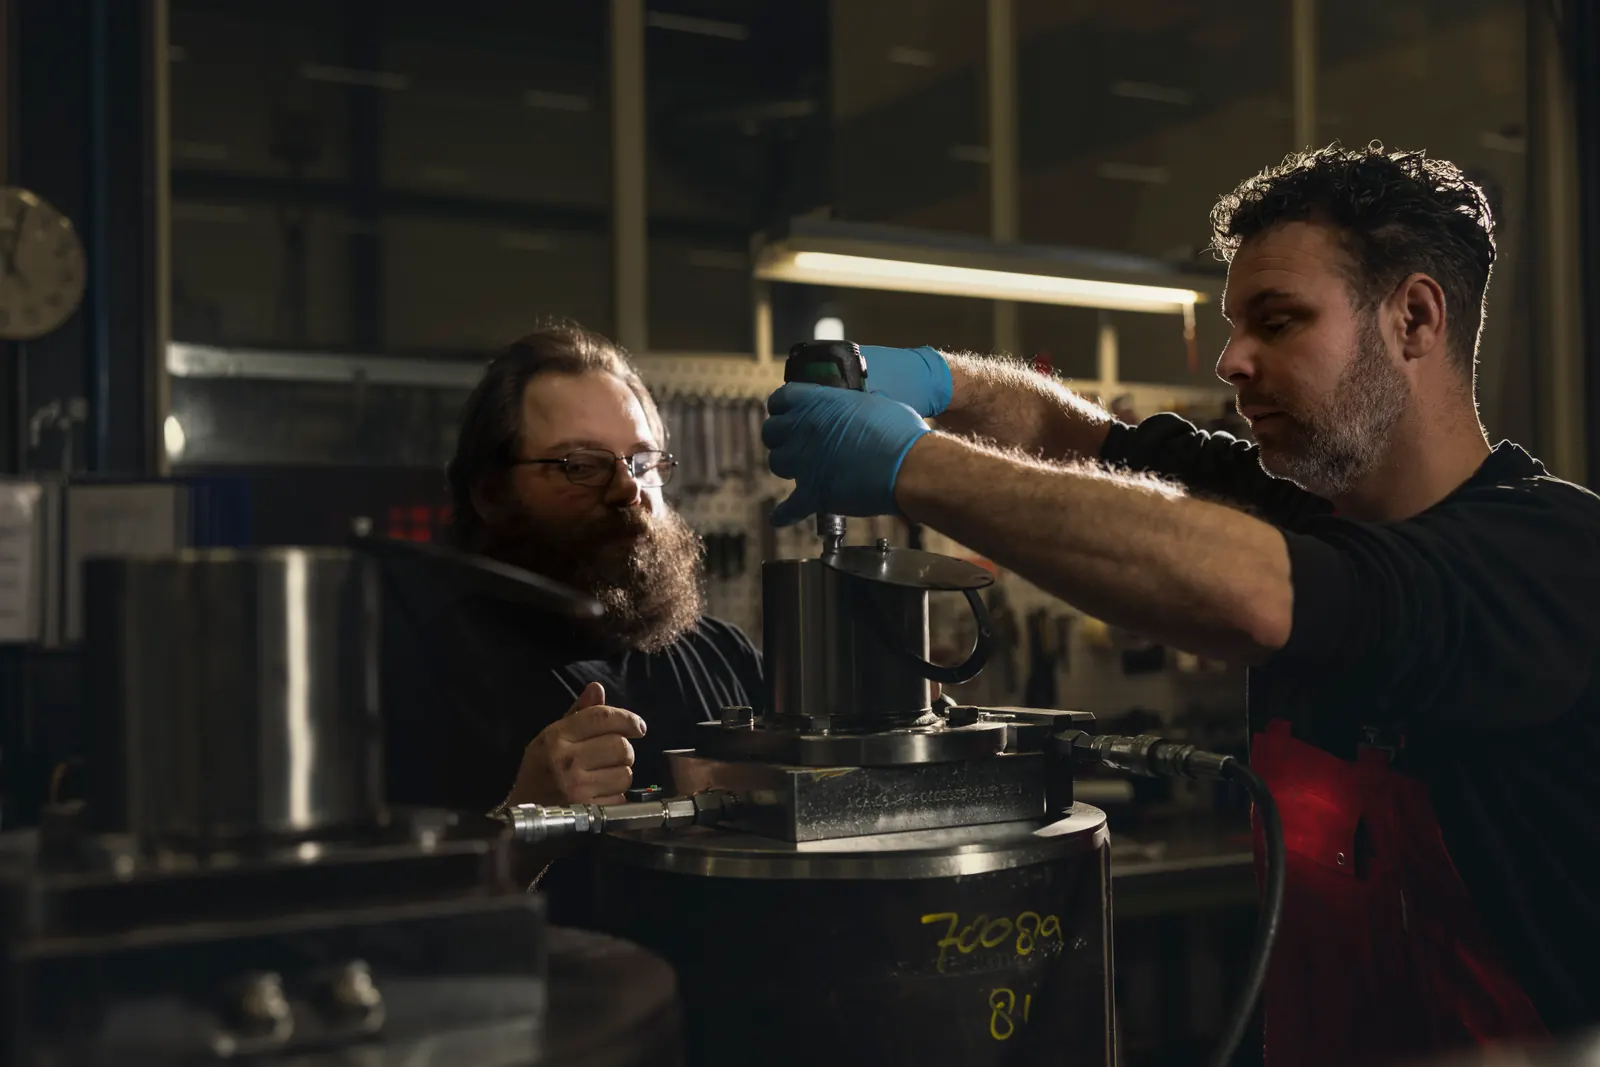
RVS kan tijdens het verspanen verharden. Een snijkant die wrijft, maakt een volgende bewerking lastiger. Gereedschap, opspanning en koeling moeten daarom samen passen bij de RVS-kwaliteit en de geometrie.
Bij diepe boringen zijn koelmiddeltoevoer en spaanafvoer extra belangrijk. Voor laswerk en zichtvlakken spreken we ook reiniging en afwerking af. Zo sluiten bewerking en controle aan op de functie van het onderdeel.
Technische uitgangspunten
Materiaalgeschiktheid en uitvoeringscriteria
De exacte kwaliteit, bewerkingen en vereiste documenten worden voor uw onderdeel overeengekomen. Onderstaande materiaalvoorbeelden zijn geen voorraadlijst.
- Kwaliteiten en toestand
- Specificeer de exacte norm, kwaliteit en productvorm. RVS 304/304L en 316/316L zijn bekende austenitische kwaliteiten; een L-variant en een andere normcode zijn niet zonder beoordeling uitwisselbaar.
- Bewerkingen
- Bespreek CNC-frezen, draaien, boren en eventueel TIG-lassen. Diepe boringen, verbindingen en kritische passingen vragen een afgestemde bewerkings- en controlevolgorde.
- Materiaalcertificaten
- Vermeld of EN 10204 3.1 of 3.2 is voorgeschreven. Beschikbaarheid, keuringsmomenten en koppeling van heat- of chargenummer aan het onderdeel worden vóór inkoop en productie afgesproken.
- Toepassing en omgeving
- Voor procescomponenten, manifolds en samenstellingen zijn medium, reinigbaarheid, temperatuur en bedrijfsbelasting van belang. De vereiste corrosiebestendigheid wordt voor de toepassing gespecificeerd.
Uit de praktijk
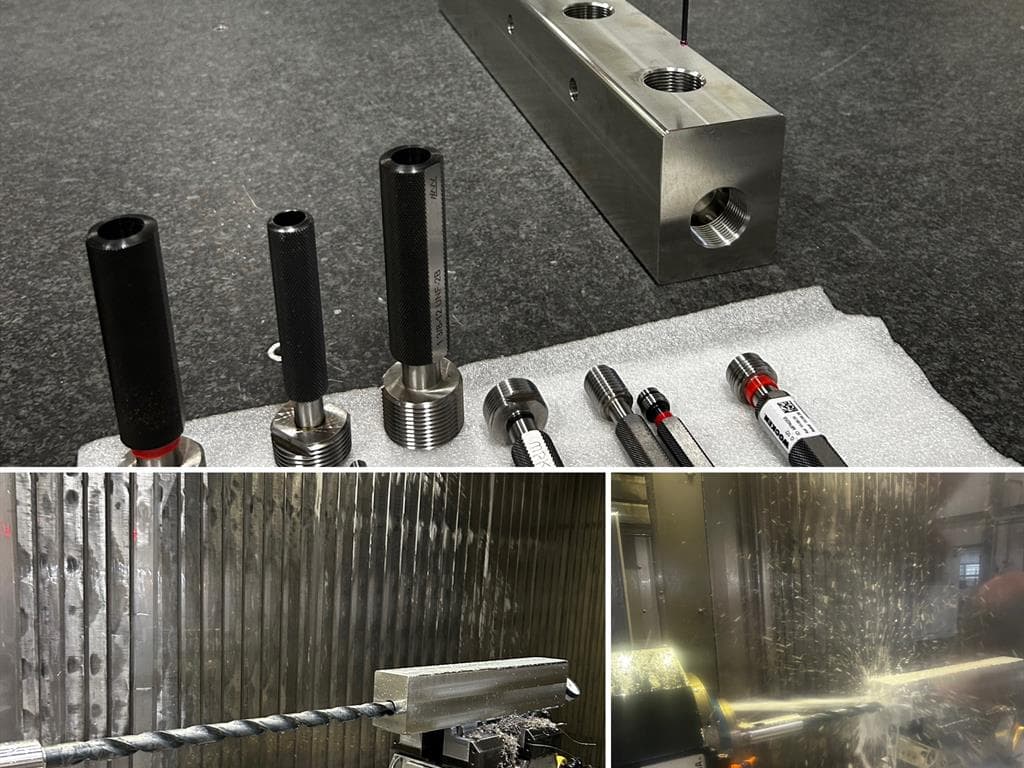
Manifold met diepe boringen
Voor een internationale opdrachtgever combineerde Douna RVS-verspaning, diepgatboren en maatcontrole in één productieroute voor een complete manifold.
Machines, laswerk en controle
Verken de middelen voor uw productieroute. De geschikte machine, lasprocedure en meetaanpak worden per werkstuk vastgesteld.
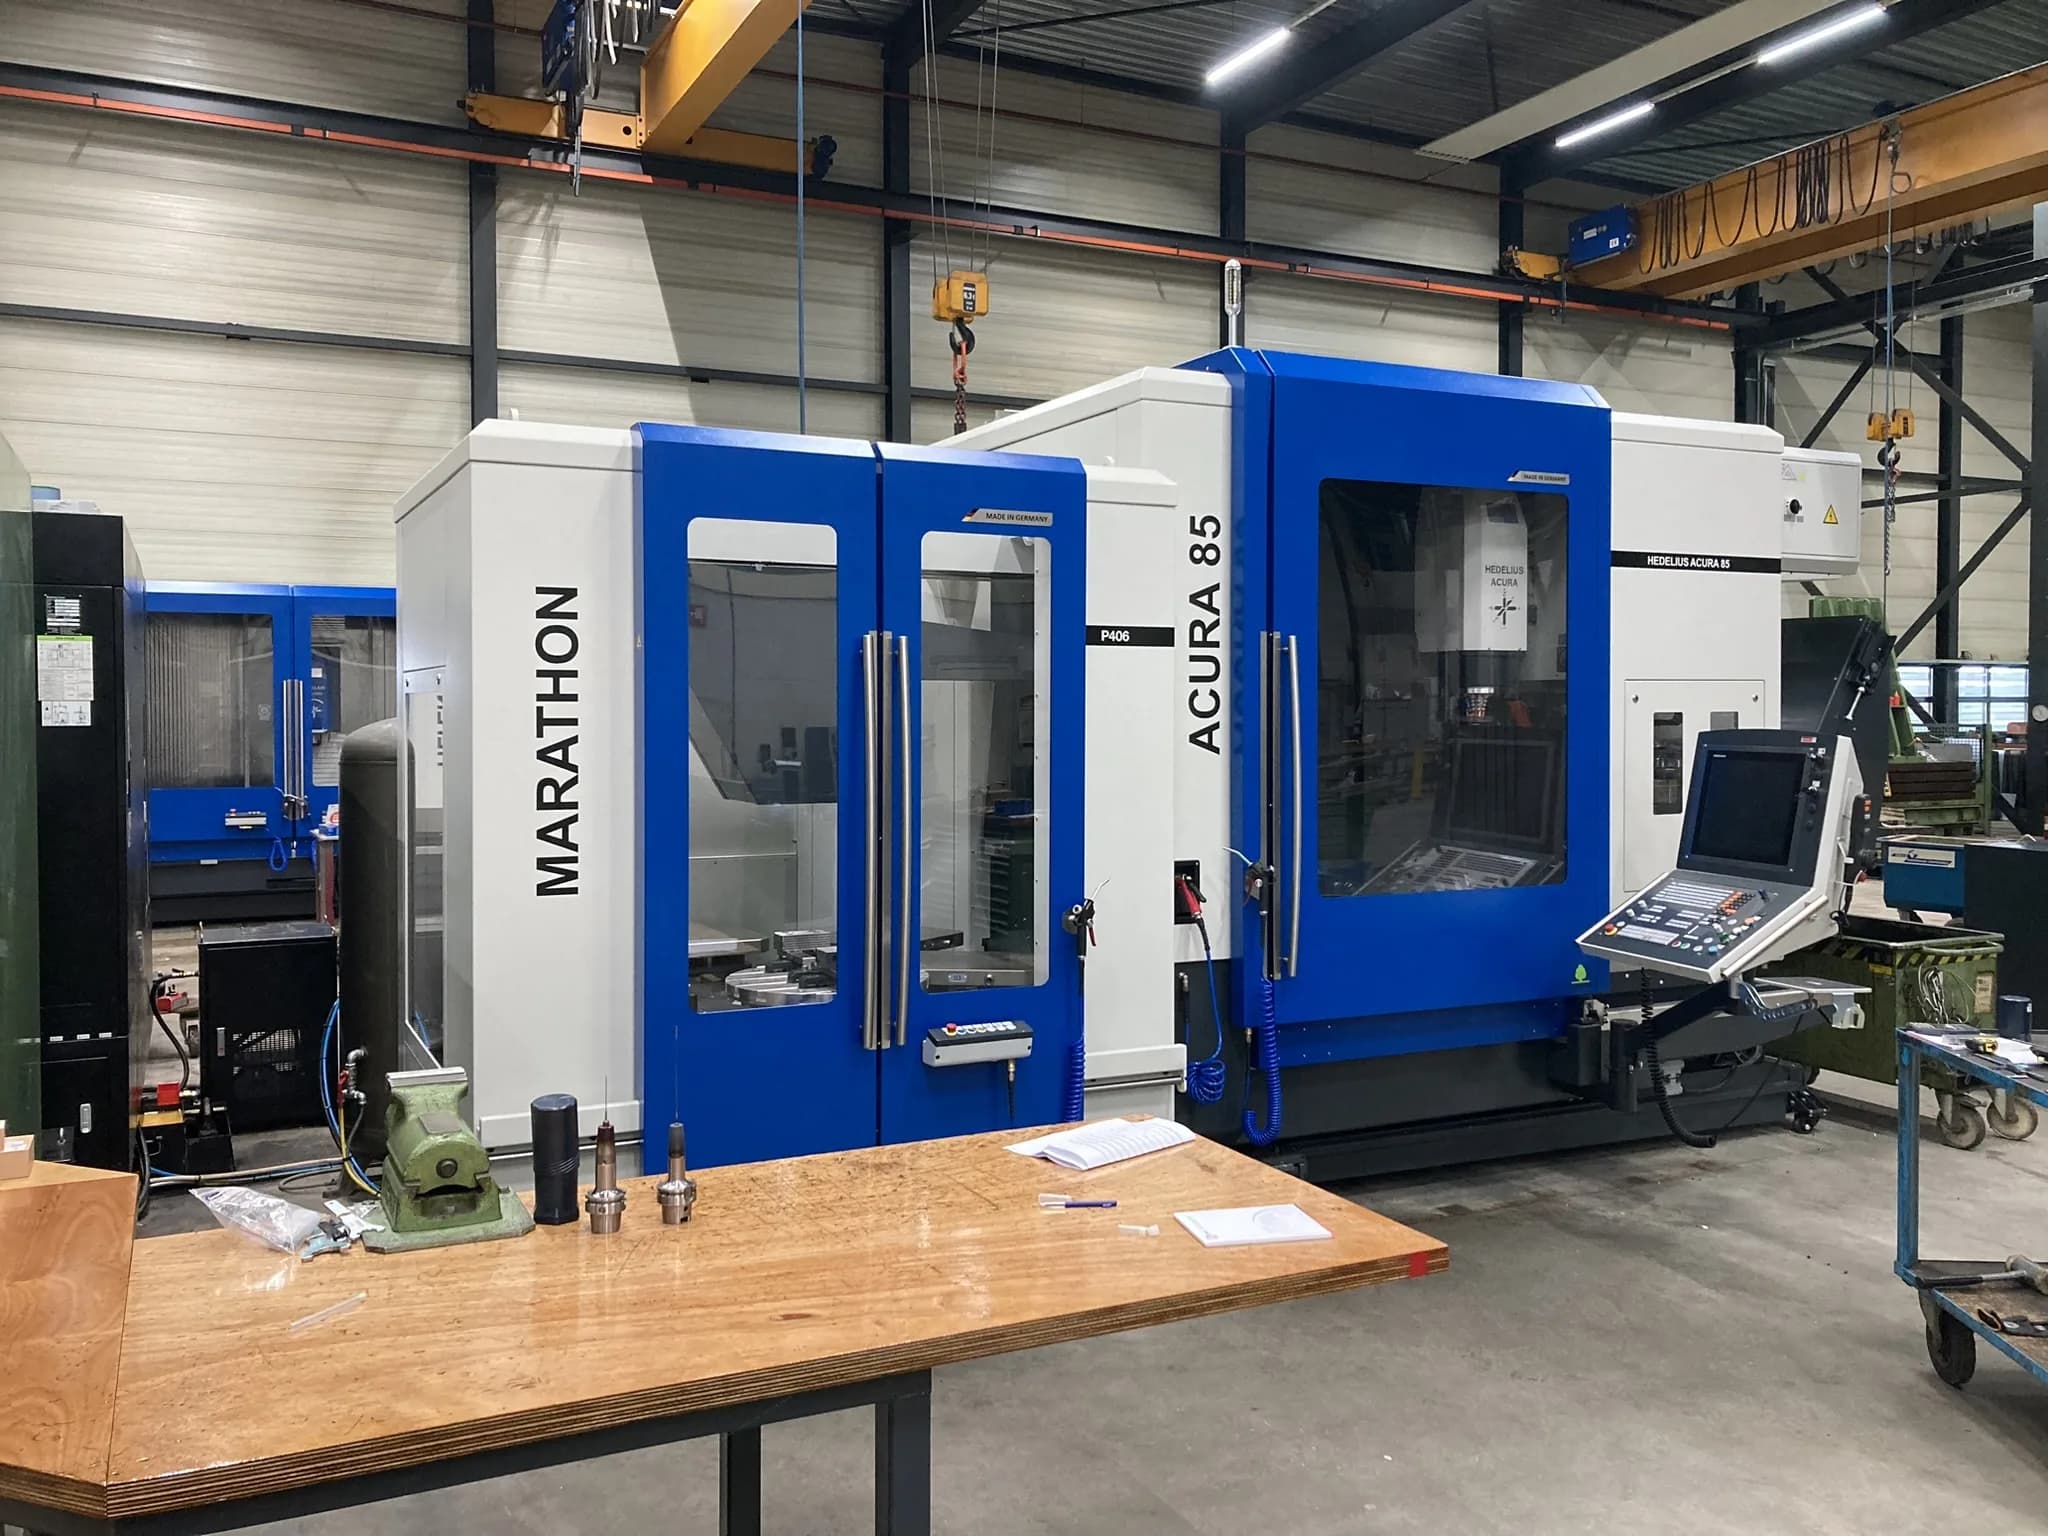
Hedelius ACURA 85
Geautomatiseerd vijfassig CNC-frezen voor gecontroleerd precisiewerk. Bekijk de belangrijkste specificaties, geschikte werkstukken en plaats binnen de complete productieroute.
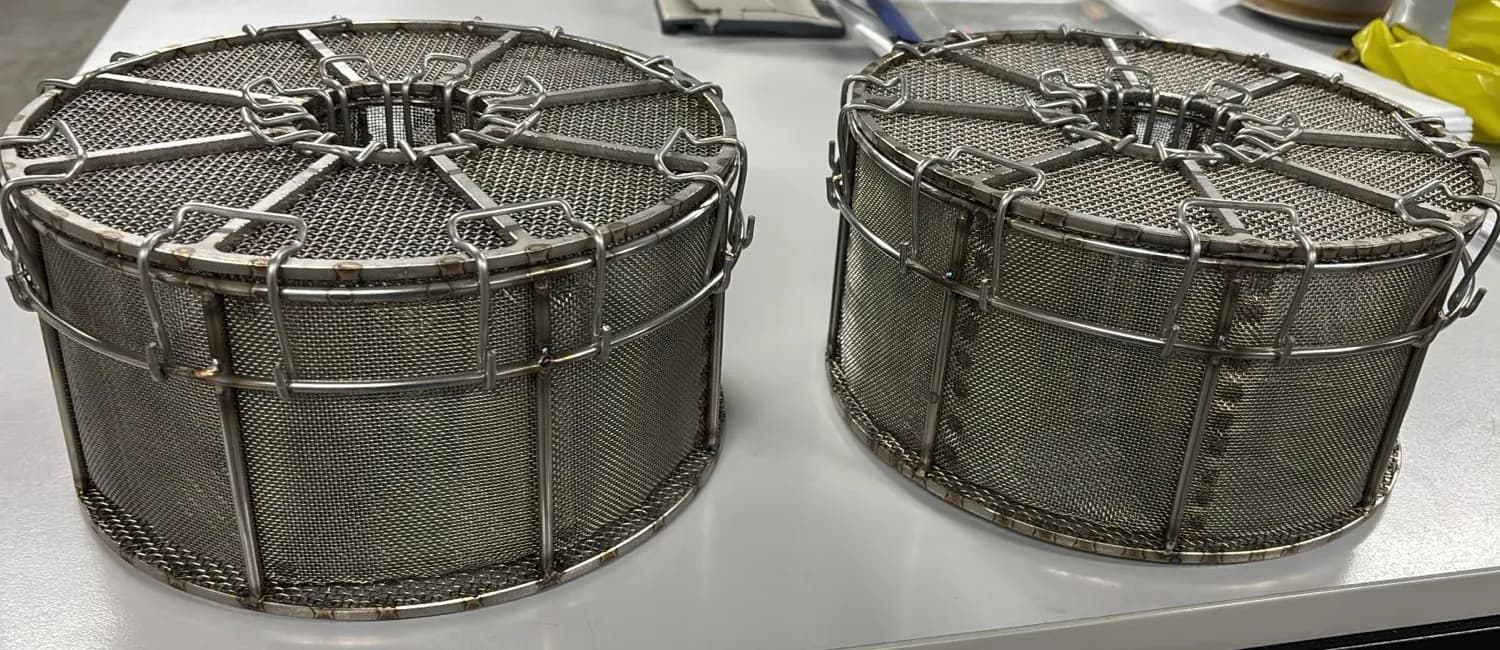
RVS lassen voor onderdelen en samenstellingen
RVS laten lassen? Bespreek materiaalsoort, verbindingen, warmte-inbreng en gewenste afwerking met Douna. Het canisterproject toont TIG-lassen en puntlassen van RVS 316L in de praktijk.
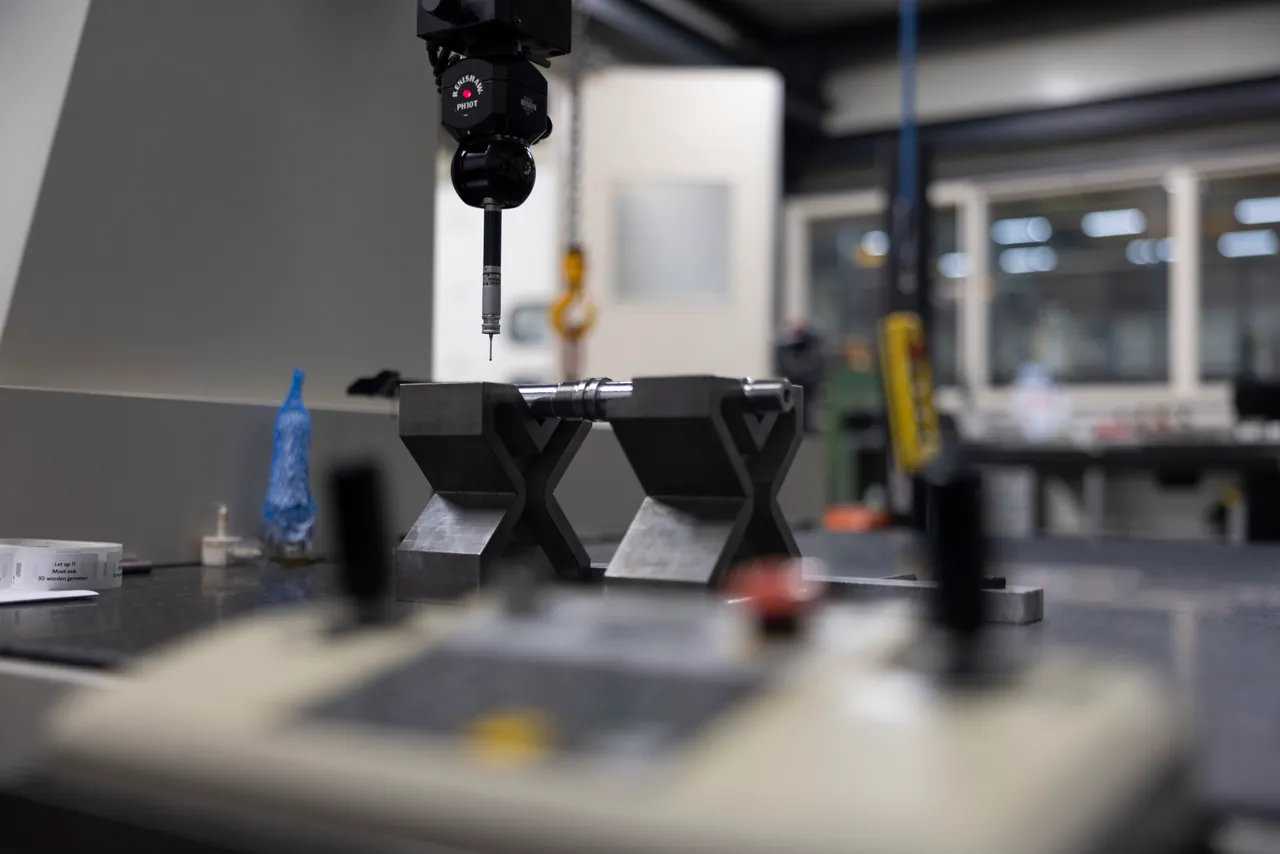
Meetmiddelen en meetbereik
Stem kritische kenmerken, meetomstandigheden en rapportage af op de tekening.
Meer over materiaal en bewerking
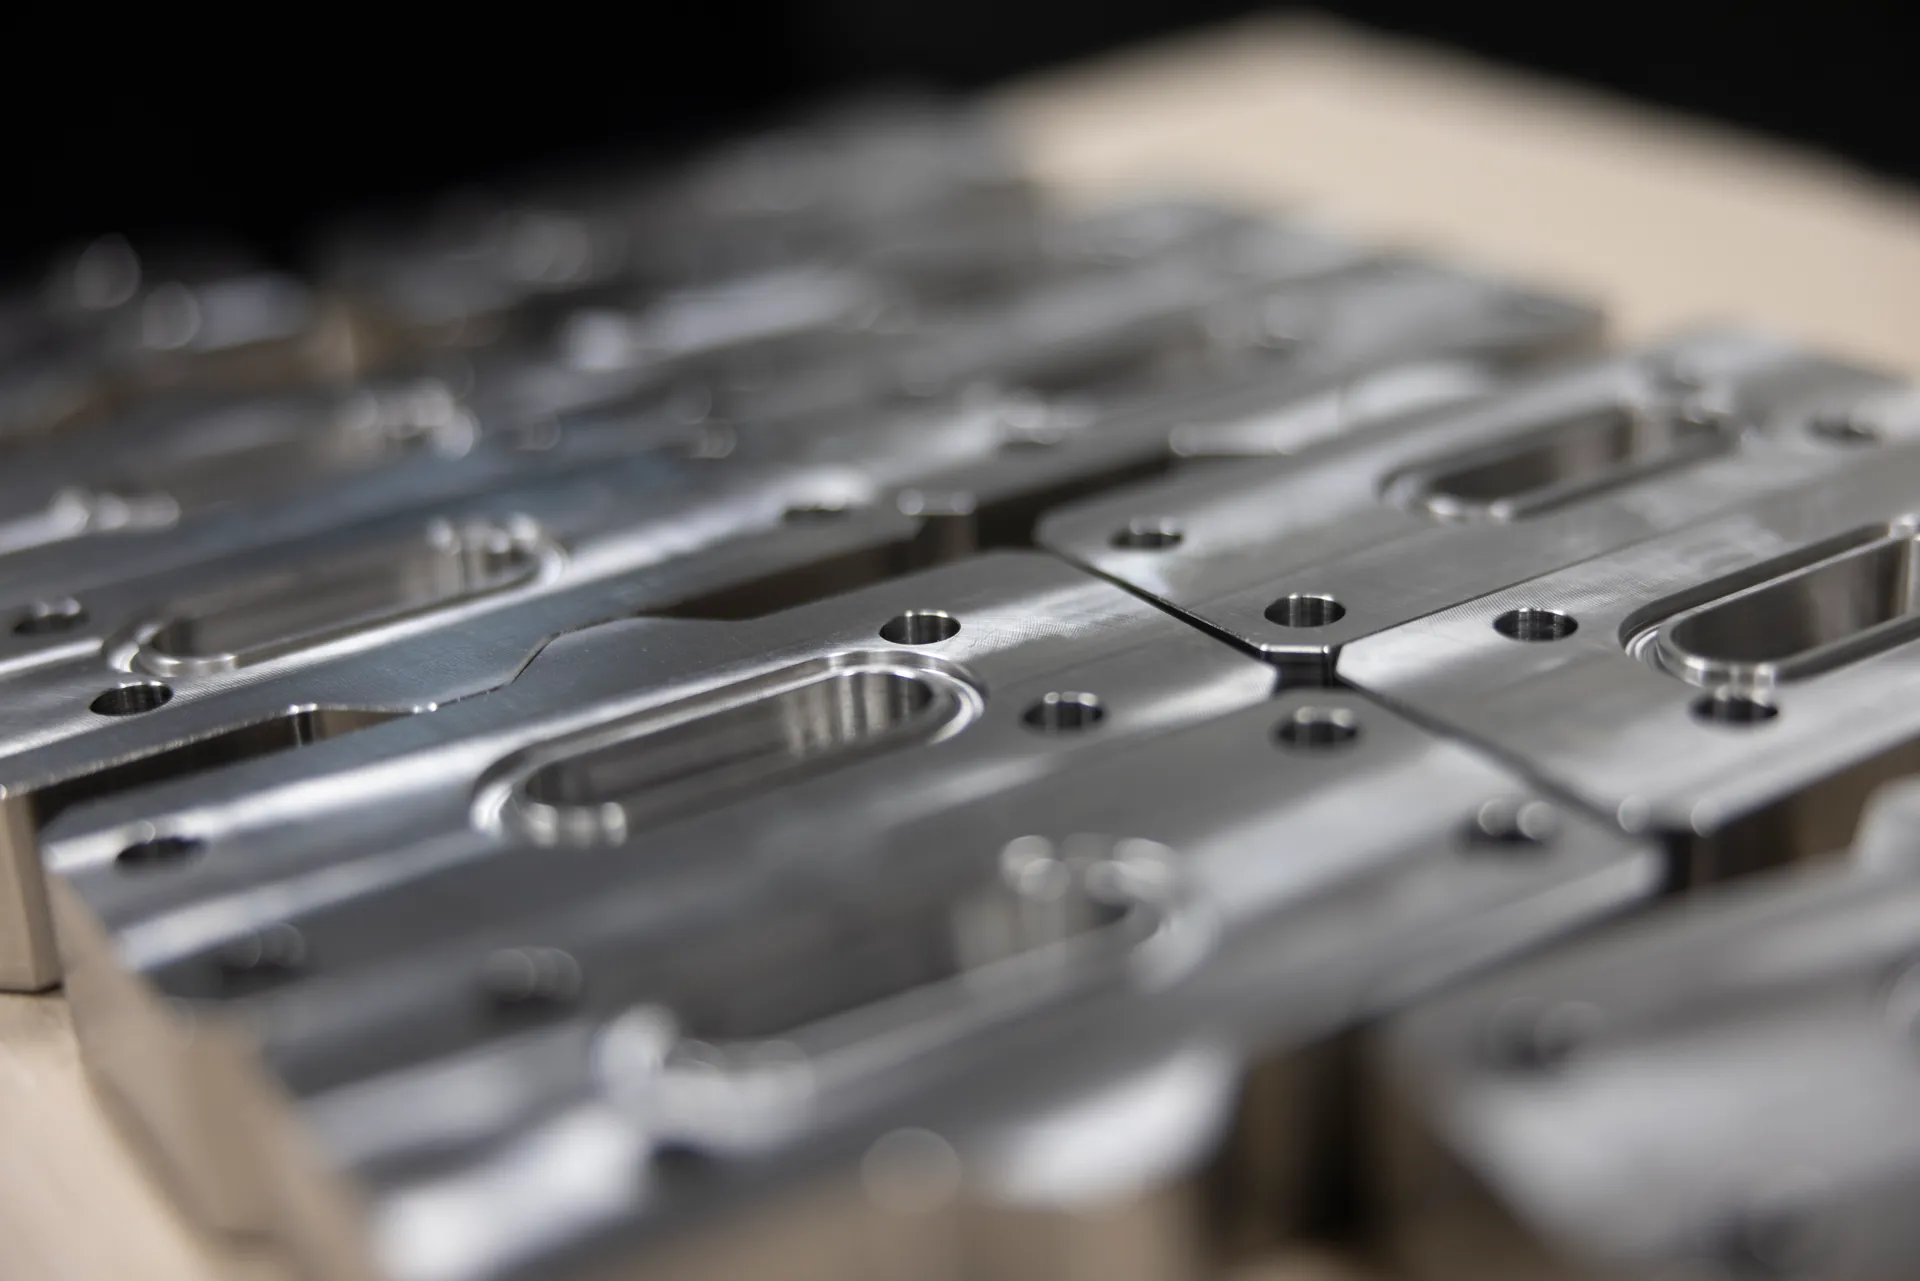
CNC-verspanen: wat is het en hoe werkt het?
Wat is CNC-verspanen en hoe wordt een tekening een onderdeel? Lees over frezen, draaien, materiaalkeuze, opspanning, kosten en maatcontrole.
Duplex en super duplex verspanen: lange onderdelen, diepe kanalen en spanning in het materiaal
Duplex en super duplex verspanen vraagt om grip op snijkrachten, restspanningen en spaanafvoer. Twee praktijkvoorbeelden laten zien waarom de bewerkingsvolgorde telt.
Vragen over materiaal en aanlevering
Veelgestelde vragen over materiaalbeheer
Kunnen jullie materiaal leveren met 3.1-certificaat en heat numbers?
Geef het gewenste certificaattype en de traceerbaarheidseis bij de aanvraag op. De beschikbaarheid van het materiaalcertificaat en het behouden van de koppeling tussen charge en onderdeel worden vooraf bevestigd. Een 3.2-document vraagt aanvullende afspraken over onafhankelijke keuring; het is geen automatisch alternatief achteraf.
Kan ik zelf materiaal, een smeedstuk of een gietstuk aanleveren?
Leg de materiaalgegevens, toestand, uitgangsvorm en beschikbare overmaat voor. De technische beoordeling bepaalt de geschikte bewerkingsroute en welke ingangscontrole nodig is. Aangeleverd materiaal is niet automatisch geschikt voor de eindgeometrie.
Hoe voorkomen jullie ijzerverontreiniging op RVS?
RVS is zelf ijzerhoudend. Het risico is vooral overdracht van vrij ijzer, bijvoorbeeld via staalstof, vervuilde opspanmiddelen of eerder voor koolstofstaal gebruikte borstels. Leg de vereiste scheiding, reiniging en oppervlaktecontrole vooraf vast; de maatregelen worden voor de opdracht bevestigd.