Fachartikel
Duplex und Superduplex zerspanen: lange Bauteile, tiefe Kanäle und Eigenspannungen
Beim Zerspanen von Duplex und Superduplex müssen Schnittkräfte, Eigenspannungen und Spanabfuhr beherrscht werden. Zwei Praxisbeispiele zeigen, warum die Bearbeitungsfolge zählt.
Duplex und Superduplex werden eingesetzt, wenn Standardedelstahl wie 316L die erforderliche Kombination aus Festigkeit und Korrosionsbeständigkeit nicht bietet. Beispiele sind Unterwassersysteme, Meerwasserventile, Entsalzungsanlagen und die chemische Industrie. Diese Eigenschaften machen auch die Zerspanung anspruchsvoll. Bei langen Bauteilen, dünnen Querschnitten und tiefen Kanälen geht es deshalb um mehr als die richtige Schnittgeschwindigkeit.
Direkte Antwort
Warum erfordert Duplex eine andere Vorgehensweise?
Beim Zerspanen von Duplex kommen hohe Schnittkräfte, Kaltverfestigung und Werkzeugverschleiß zusammen. Lange Bauteile bringen zusätzlich das Risiko von Verzug mit sich. Ein geeigneter Ansatz verbindet einen stabilen Schnitt mit einer durchdachten Bearbeitungsfolge, kontrollierter Aufspannung und Prüfungen zwischen den Arbeitsgängen.
Was macht Duplex schwer zerspanbar?
Duplex 1.4462 hat ein Gefüge aus Austenit und Ferrit, meist in annähernd gleichen Anteilen. Die Dehngrenze liegt ungefähr doppelt so hoch wie bei lösungsgeglühtem 316L, abhängig von Erzeugnisform und Lieferzustand. Superduplexsorten wie 1.4410 und 1.4501 sind höher legiert und stellen in der Regel noch höhere Anforderungen an die Bearbeitung.
An der Maschine bedeutet das hohe Schnittkräfte und eine stark belastete Schneide. Der Werkstoff verfestigt sich durch Verformung: Reibt das Werkzeug, statt sauber zu schneiden, wird der nächste Schnitt schwieriger. Auch die Wärme ist zu beachten. Verglichen mit vielen unlegierten Stählen leitet Duplex Wärme weniger gut ab. Schnittdaten, Werkzeug und Kühlung müssen deshalb zusammenpassen.
Aus der Praxis: ein gebogener Verteilerblock
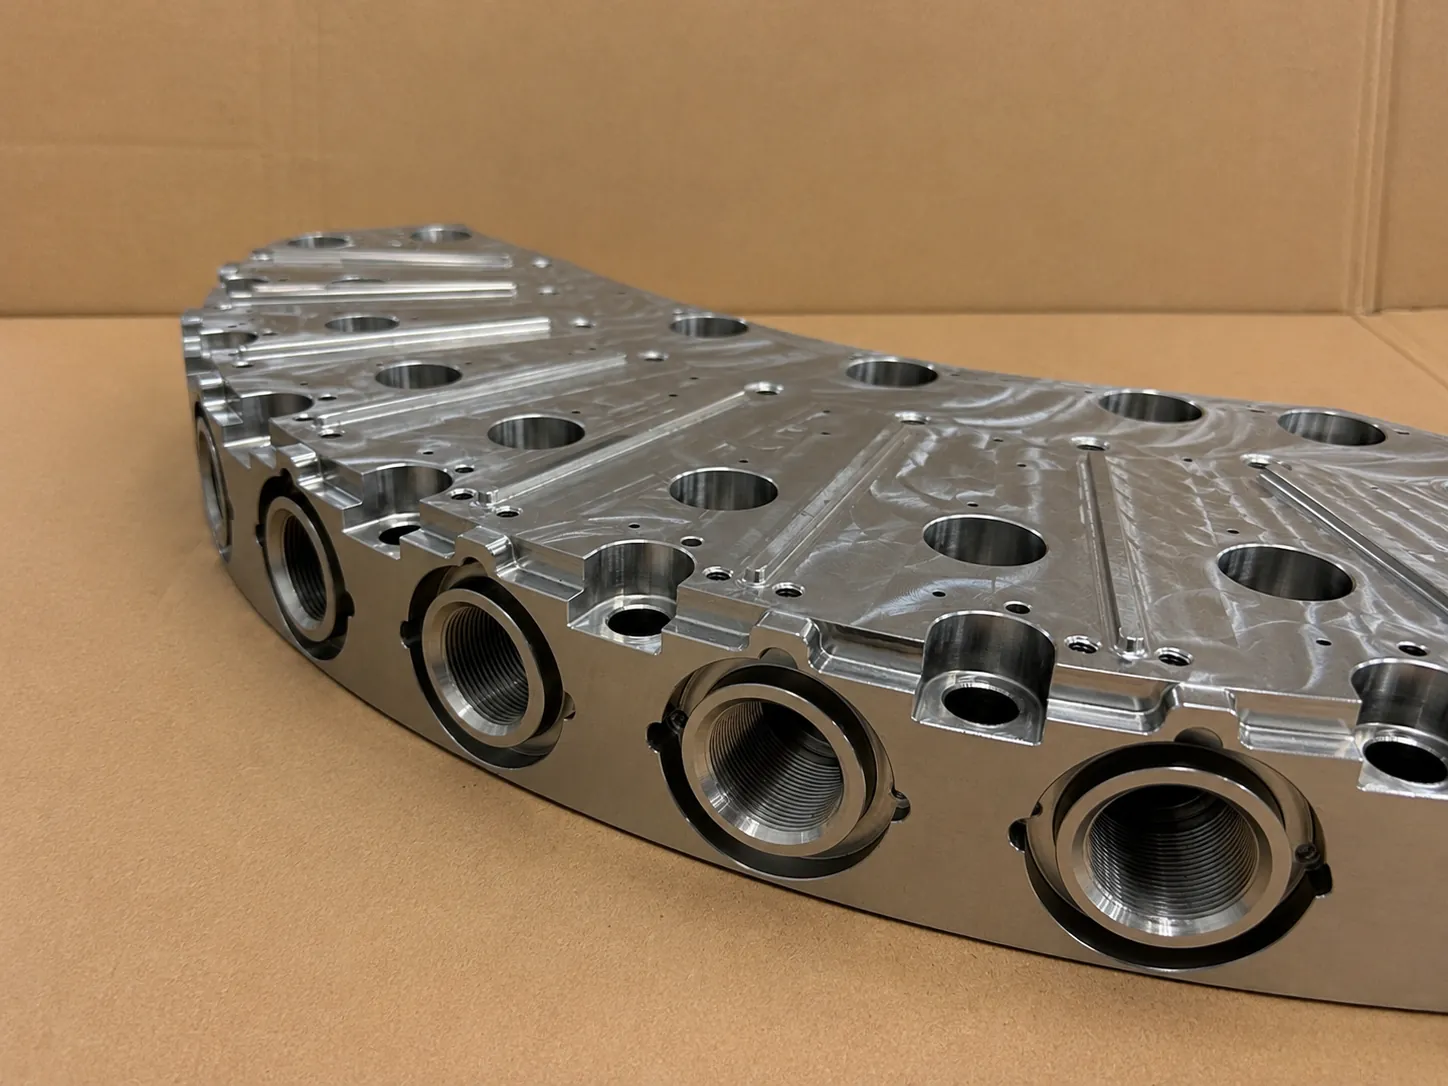
Der Verteilerblock auf dem ersten Foto ist ein gebogenes Segment mit großen Gewindeanschlüssen, Dichtflächen und mehreren Bohrungen. Bei dieser Geometrie müssen Anschlüsse und Flächen ihre korrekte Lage zueinander behalten, auch wenn Material aus unterschiedlichen Richtungen abgetragen wird.
Tiefe, sich kreuzende Kanäle stellen eine weitere Anforderung dar. Die Außenseite ist für Werkzeug und Prüfung erreichbar, die Kreuzungsstellen im Inneren dagegen schwer zugänglich. Die Reihenfolge von Bohren, Fertigbearbeiten, Entgraten und Prüfen gehört deshalb bereits zur Arbeitsvorbereitung.
Aus der Praxis: eine lange Abdeckleiste
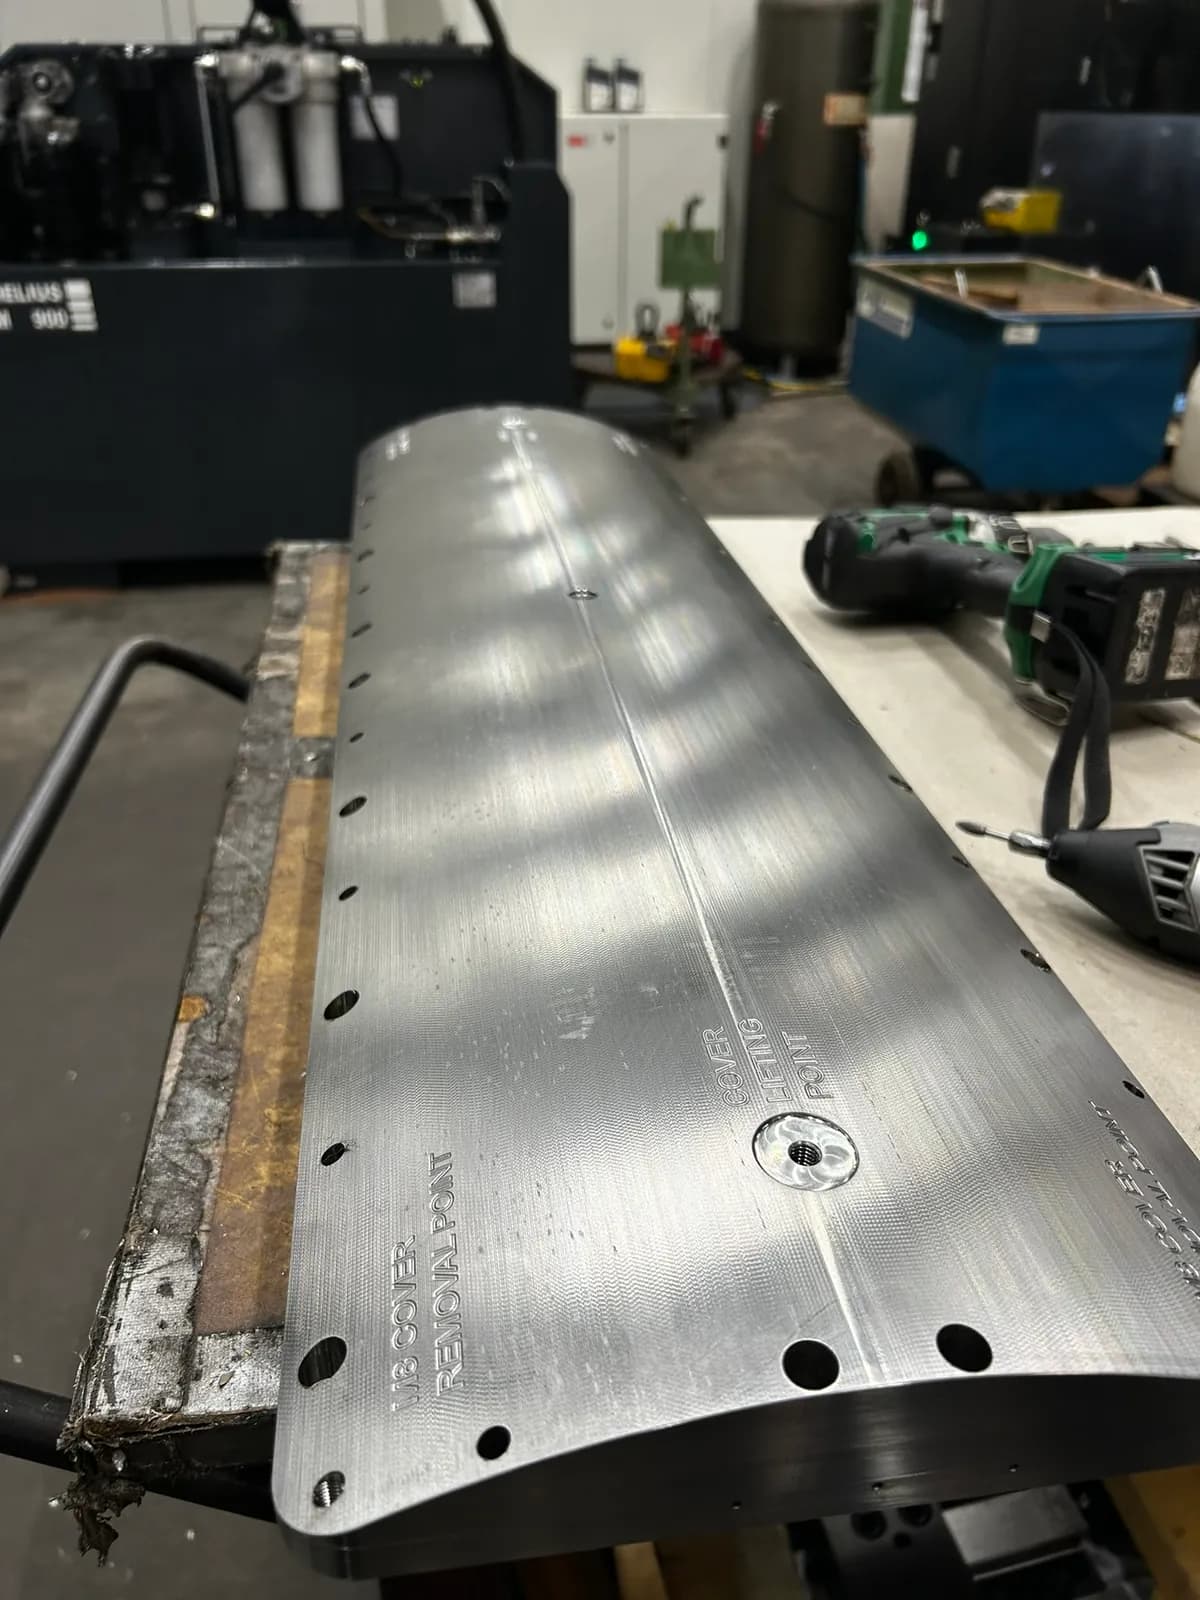
Das zweite Foto zeigt eine lange Abdeckleiste mit gebogener Oberfläche, einer Reihe von Bohrungen und gravierten Markierungen. Die Kombination aus Länge und relativ dünnem Querschnitt macht die Abstützung während der Bearbeitung wichtig.
Ein Werkstück kann im gespannten Zustand richtig liegen und sich nach dem Lösen trotzdem verziehen. Deshalb zählen neben den Maßen beim Fräsen auch die unbelastete Form und die Lage der Bohrungen zu den vereinbarten Bezügen.
Eigenspannungen: die Reihenfolge zählt
Stangen, Bleche und Schmiedestücke können Eigenspannungen enthalten. Wird auf einer Seite viel Material abgetragen, verändert sich das Spannungsgleichgewicht und das Werkstück kann sich verziehen. Das Ausmaß hängt unter anderem von Ausgangszustand, Geometrie und Abtragsvolumen ab. Ob einige Zehntelmillimeter zulässig sind, bestimmt die Zeichnung.
Bei solchen Bauteilen bearbeiten wir in Stufen. Zunächst werden mehrere Seiten möglichst symmetrisch vorgeschruppt, soweit die Geometrie dies erlaubt. Danach wird das Werkstück gelöst, seine unbelastete Form erneut gemessen und die Abstützung sowie Aufspannung darauf abgestimmt. Die Vorrichtung darf das Bauteil nicht unbemerkt in die gewünschte Form zwingen.
Erst anschließend wird auf Endmaß bearbeitet, mit ausreichendem Bearbeitungsaufmaß an den kritischen Flächen. Lösen und erneutes Spannen ist kein Spannungsarmglühen und beseitigt nicht automatisch alle Eigenspannungen. Es macht Verzug sichtbar und hilft, den nächsten Arbeitsgang darauf abzustimmen.
Tiefe Kanäle: Kühlschmierstoff, Späne und Grate
Tiefe Bohrungen erfordern einen stabilen Bohrprozess und eine Kühlschmierstoffzufuhr, die die Schnittzone erreicht. Innere Kühlmittelzufuhr kann dabei helfen; Druck und Volumenstrom müssen zu Werkzeug, Bohrtiefe und Werkstoff passen. Ein festsitzender Span kann die Belastung erhöhen, die Oberfläche beschädigen und Werkzeugbruch verursachen.
Wo sich Kanäle kreuzen, verändert sich die Werkzeugabstützung und es können Grate entstehen. Diese sind im Inneren schwer erreichbar. Bei Kanälen für ein Hydraulik- oder Prozessmedium müssen Entgraten, Reinigen und Prüfen deshalb als eigene Schritte in der Fertigungsfolge vorgesehen sein. Eine saubere Außenseite beweist nicht, dass die inneren Kanäle frei von Spänen und Graten sind.
Die gesamte Kette: vom Werkstoff bis zur Übergabe
Bei Duplex beginnt die Vorbereitung mit der genauen Werkstoffsorte und dem Lieferzustand. Ist ein 3.1-Abnahmeprüfzeugnis vereinbart, muss die Zuordnung zwischen Zeugnis und Werkstoff erhalten bleiben, auch nach dem Zusägen. Kennzeichnung und gegebenenfalls Umstempelung müssen dem geltenden Verfahren und der erforderlichen Befugnis entsprechen.
Drehen, Fräsen, Tieflochbohren, Reinigen, Prüfen und Montieren müssen aufeinander abgestimmt werden. Deshalb besprechen wir vorab die erforderlichen Arbeitsgänge, kritischen Merkmale und Übergabedokumente. Duplex verlangt einen Bearbeitungsplan, der vom Werkstoffverhalten und der Bauteilfunktion ausgeht.