De techniek
Wat is TIG-lassen?
TIG staat voor Tungsten Inert Gas. Een elektrische boog tussen een niet-afsmeltende wolframelektrode en het werkstuk brengt het metaal plaatselijk tot smelten. Een inert beschermgas schermt het smeltbad af. Waar nodig wordt afzonderlijk toevoegmateriaal ingebracht. Het proces geeft de lasser gerichte controle over het smeltbad en de warmte-inbreng.
Bij een samenstelling telt de verbinding in het complete product: blijft het onderdeel in vorm, passen de aansluitingen en kan de afgesproken controle worden uitgevoerd? Die vragen bepalen de voorbereiding en lasvolgorde.
Geschiktheid
Wanneer is TIG-lassen een passende keuze?
TIG-lassen kan passen bij verbindingen die een beheerste warmte-inbreng vragen. De beoordeling begint bij het onderdeel en de toepassing.
Dunne delen en verschillende diktes
Een dun deel reageert anders op warmte dan een ring of staaf. De overgang tussen die delen vraagt aandacht voor proceskeuze, laslengte en ondersteuning.
RVS-samenstellingen
Bij RVS-laswerk worden materiaal, bereikbaarheid van de las en de gewenste afwerking samen beoordeeld. In het canisterproject is RVS 316L toegepast.
Eenmalig werk en series
Bij een serie helpen mallen en vaste opspanningen om dezelfde samenbouw te herhalen. Bij ieder werkstuk blijft de functie van de verbinding leidend.
Deel uw tekening, materiaal, aantallen, toepassing en kritische aansluitingen. De geschikte lasroute wordt op basis daarvan bepaald.
Proces en aanpak
Van ontwerp naar TIG-gelaste samenstelling
Engineering, lasvoorbereiding en eindcontrole worden in samenhang georganiseerd.
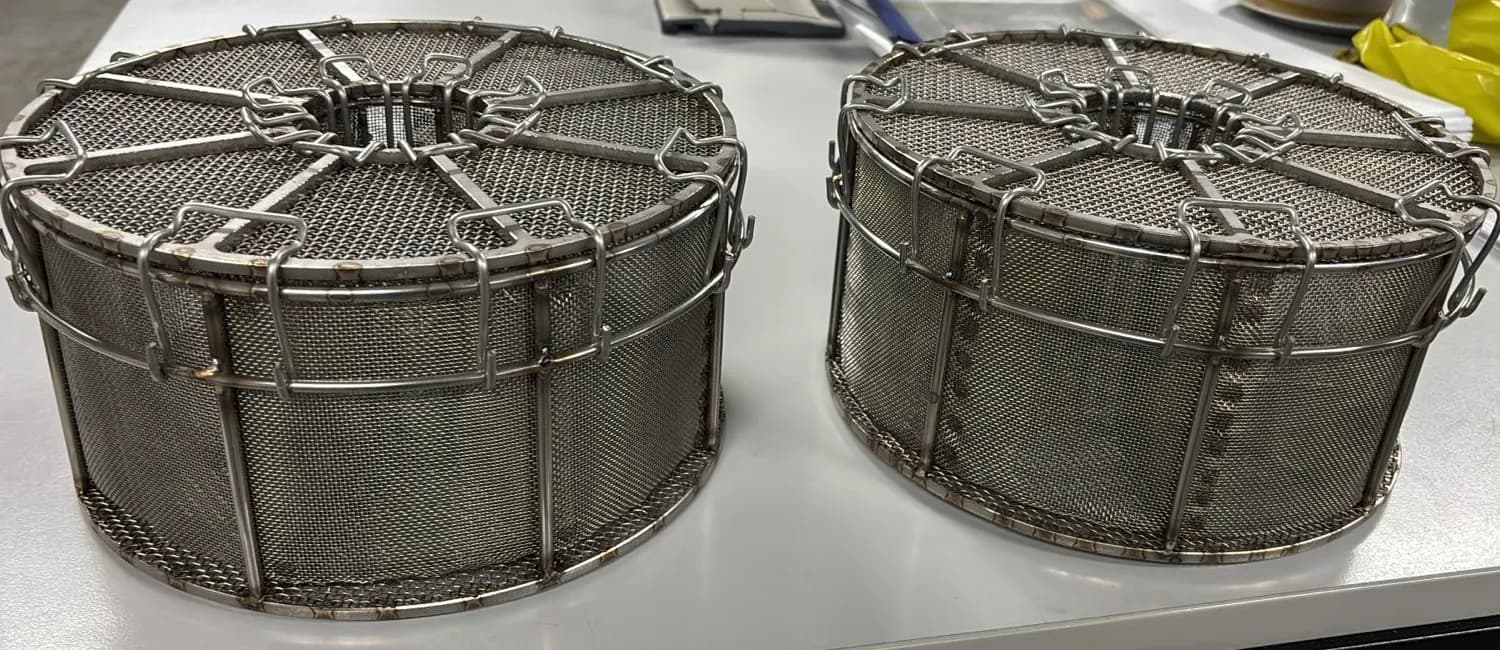
In het canisterproject controleerde Douna iedere samenstelling op maatvoering, lasverbindingen en afwerking. De eigen mallen en de gekozen lasvolgorde ondersteunen de pasvorm van korf en deksel.
Voor een nieuwe opdracht worden de eisen aan de verbinding, eventuele inspecties en benodigde documentatie vooraf afgestemd. Een norm, certificaat of aanvullende onderzoeksmethode geldt alleen binnen de bevestigde scope van de opdracht.
Ontwerp en verbinding beoordelen
Bekijk materiaal, geometrie, lasposities en de functie van het product. Benoem kritische maten en aansluitingen vooraf.
Opspanning en lasvolgorde bepalen
Bereid de ondersteuning en bereikbaarheid voor. Stem warmte-inbreng en lasvolgorde af op de materiaaldiktes en het risico op vervorming.
Lassen, samenbouwen en controleren
Voer de afgesproken lasroute uit en controleer de samenstelling op de vastgelegde eisen. Stem eventuele aanvullende inspecties en documentatie vooraf af.
Technische aandachtspunten
Dun gaas vraagt soms een ander lasproces
TIG-lassen is geen automatische keuze voor ieder onderdeel van een samenstelling. Het canisterproject maakt dat onderscheid concreet.
Het frame met TIG verbinden
De ringen en stangen zijn met lage stroom en korte TIG-lassen verbonden. Hier moet een stevige verbinding ontstaan zonder onnodige warmte op te bouwen.
Het gaas met puntlassen vastzetten
Het dunne gaas is gepuntlast om de warmte lokaal te houden. Zo worden doorbranden en vervorming beperkt. Dit project bewijst de combinatie van processen.
In de praktijk
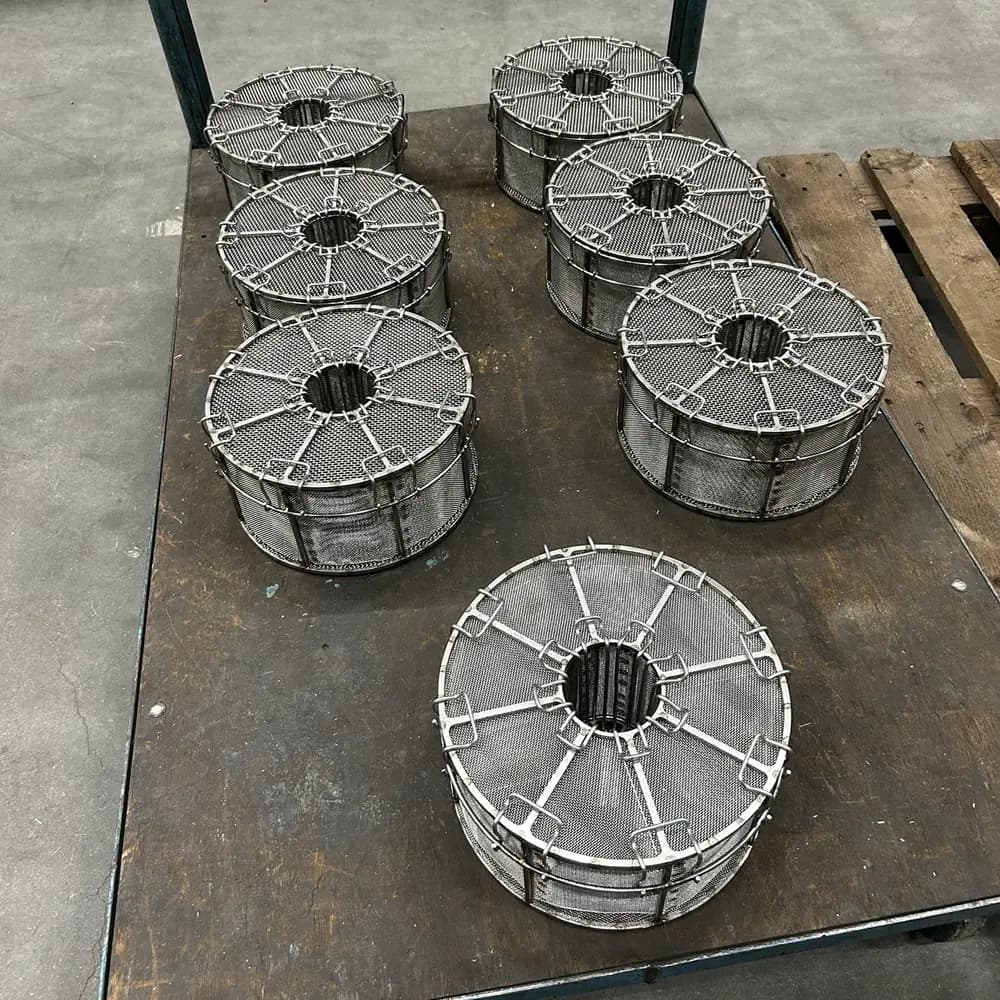
RVS-canisters van dun gaas voor de petrochemie
Dun RVS-gaas en een stevig frame samenbouwen tot één canister. Voor deze serie in RVS 316L combineerde Douna TIG-lassen, puntlassen en eigen mallen.
Voor een klant in de petrochemie maakte Douna een serie speciale canisters. Wat op het eerste gezicht eenvoudige korven lijken, zijn samenstellingen van dun RVS-gaas, ringen, stangen, spaken en sluitbeugels. Het verschil in materiaaldikte maakt de verbindingen tot het bepalende onderdeel van het werk.
Ondersteunt oplossingen
Onderdeel van een complete oplossing
De gewenste oplevering bepaalt welke technieken nodig zijn. Deze techniek wordt alleen ingezet waar zij de oplossing aantoonbaar ondersteunt.
Machinebouw en assemblage vanuit een ontwerp of functionele vraag. Bespreek met Douna de onderdelen, module of machine en de gewenste controle en oplevering.
Mechanische engineering voor onderdelen en machinebouw. Bespreek uw functionele vraag, ontwerp, maakbaarheid en de aansluiting op productie en assemblage.
Metaalbewerking op maat voor onderdelen en samenstellingen. Bespreek met Douna de passende combinatie van verspaning, laswerk, montage en controle.
Eén machinefabriek voor uw complete maaktraject. Bespreek engineering, productie, assemblage, controle en duidelijke afspraken over de oplevering.
Gerelateerde content
Verdieping bij deze techniek
Veelgestelde vragen
Veelgestelde vragen over TIG-lassen
Wat is het verschil tussen TIG-lassen en MIG/MAG-lassen?
Bij TIG wordt de boog gevormd met een niet-afsmeltende wolframelektrode en wordt toevoegmateriaal zo nodig apart ingebracht. Bij MIG/MAG wordt een afsmeltende draad continu aangevoerd. De keuze hangt onder meer af van materiaal, dikte, verbinding en de gewenste uitvoering.
Kan dun RVS-gaas met TIG worden gelast?
Dat vraagt een beoordeling van het gaas en de verbinding. In het canisterproject is het frame met TIG gelast en het dunne gaas met puntlassen bevestigd. Juist het verschil in dikte maakte een combinatie van processen nodig.
Wat bepaalt de kosten van TIG-laswerk?
Materiaal, geometrie, bereikbaarheid, aantallen, voorbereiding, opspanning en vereiste controle bepalen samen het werk. Met een tekening en de toepassing kan Douna de maakroute beoordelen en een passende offerte uitwerken.
Welke informatie heeft Douna nodig voor een aanvraag?
Deel de toepassing, een actuele tekening of modelreferentie, materiaal, aantallen en kritische maten. Vermeld ook de gewenste afwerking, planning en eventuele inspectie- of documentatie-eisen. Bespreek via Contact hoe technische bestanden kunnen worden aangeleverd.