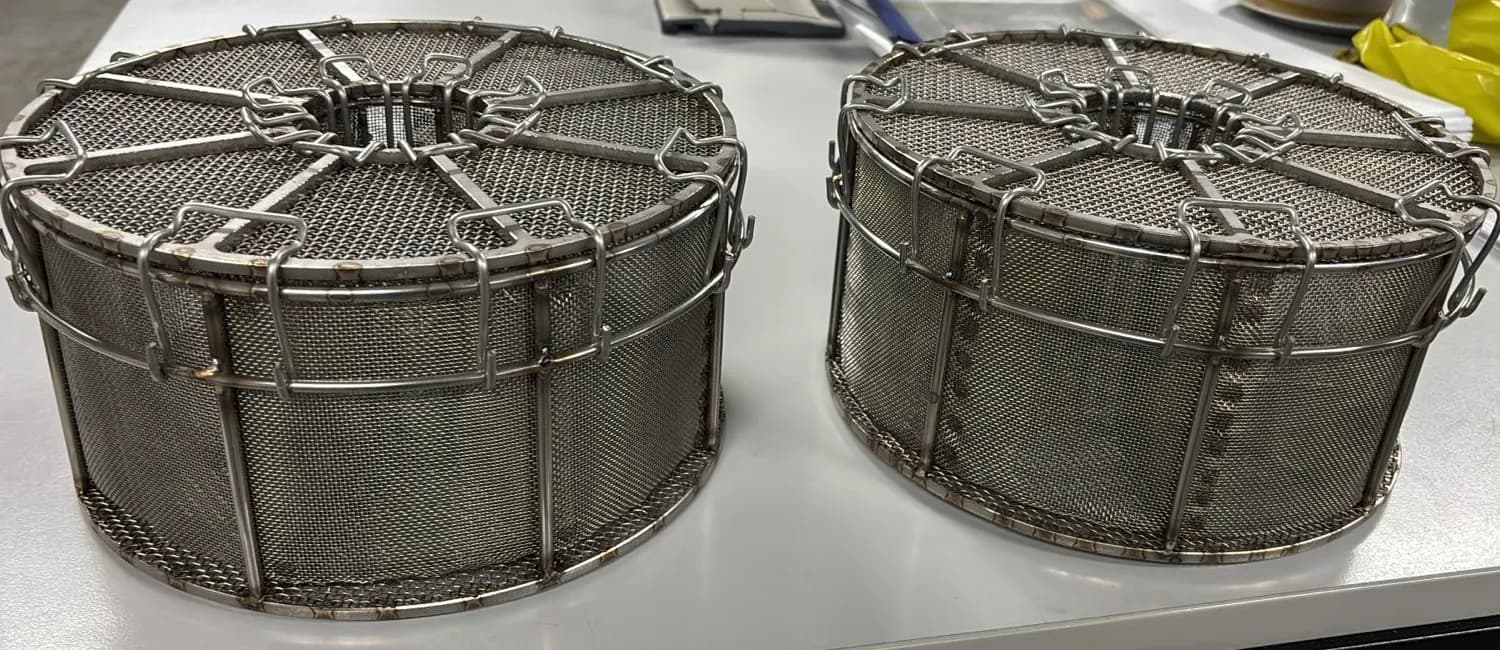
Voor een klant in de petrochemie maakte Douna een serie speciale canisters. Wat op het eerste gezicht eenvoudige korven lijken, zijn samenstellingen van dun RVS-gaas, ringen, stangen, spaken en sluitbeugels. Het verschil in materiaaldikte maakt de verbindingen tot het bepalende onderdeel van het werk.
Hoe verbind je dun gaas met een stevig frame?
Het frame heeft voldoende warmte nodig om een goede lasverbinding te maken. Het gaas bestaat uit draden van een fractie van een millimeter en kan bij te veel warmte direct doorbranden. Ook kan de samenstelling vervormen: ringen trekken uit hun ronde vorm en het gaas verliest zijn spanning.
De toepassing in een petrochemische installatie stelt eisen aan de samenbouw. Losse draden, scheuren bij een verbinding of corrosie rond een las kunnen het proces verontreinigen of een ongeplande stop veroorzaken. Daarom zijn de maatvoering, de verbindingen en de afwerking gezamenlijk beoordeeld.
Onze aanpak
Douna stemde de verbindingstechniek af op ieder onderdeel. Het frame en het dunne gaas vragen elk om een eigen aanpak van de warmte-inbreng.
TIG-lassen voor het frame, puntlassen voor het gaas
De ringen en stangen van het frame zijn met TIG verbonden, met lage stroom en korte lassen. Het gaas is met puntlassen vastgezet. Zo blijft de warmte bij het gaas lokaal en wordt de kans op doorbranden en vervorming beperkt. De combinatie van beide lasprocessen is hier de oplossing; niet ieder onderdeel wordt op dezelfde manier gelast.
Eigen mallen voor een herhaalbare samenbouw
Voor de serie maakte Douna eigen mallen en opspanningen. Iedere canister is in dezelfde positie opgebouwd. Dat helpt om de samenstellingen onderling uitwisselbaar te maken en zorgt dat het deksel op iedere korf past.
De lasvolgorde houdt het geheel in vorm
De lassen zijn over de samenstelling gespreid. Door niet op één plek warmte op te bouwen, blijven de ringen rond en het gaas strak. De lasvolgorde en de opspanning zijn daarom onderdeel van de voorbereiding, net als de keuze van het lasproces.
RVS 316L en aandacht voor de laszone
De canisters zijn gemaakt van RVS 316L. Het lage koolstofgehalte beperkt de gevoeligheid voor interkristallijne corrosie na het lassen. Het gebruikte medium en de bedrijfsomstandigheden blijven bepalend voor de materiaalgeschiktheid; de materiaalkeuze vervangt een beheerste lasuitvoering niet.
Controle en oplevering
Het werk begon bij de beoordeling van het ontwerp. Douna keek mee naar de plaats van de lassen, de opbouw zonder vervorming van het gaas en de sluiting van het deksel. Engineering en fabricage zijn zo op elkaar afgestemd.
Na de fabricage is iedere canister gecontroleerd op maatvoering, lasverbindingen en afwerking. De aansluiting tussen deksel en korf hoort bij de samenbouw. Daarmee richt de eindcontrole zich op het complete product en op de verbindingen tussen de afzonderlijke onderdelen.
Opgeleverd werk
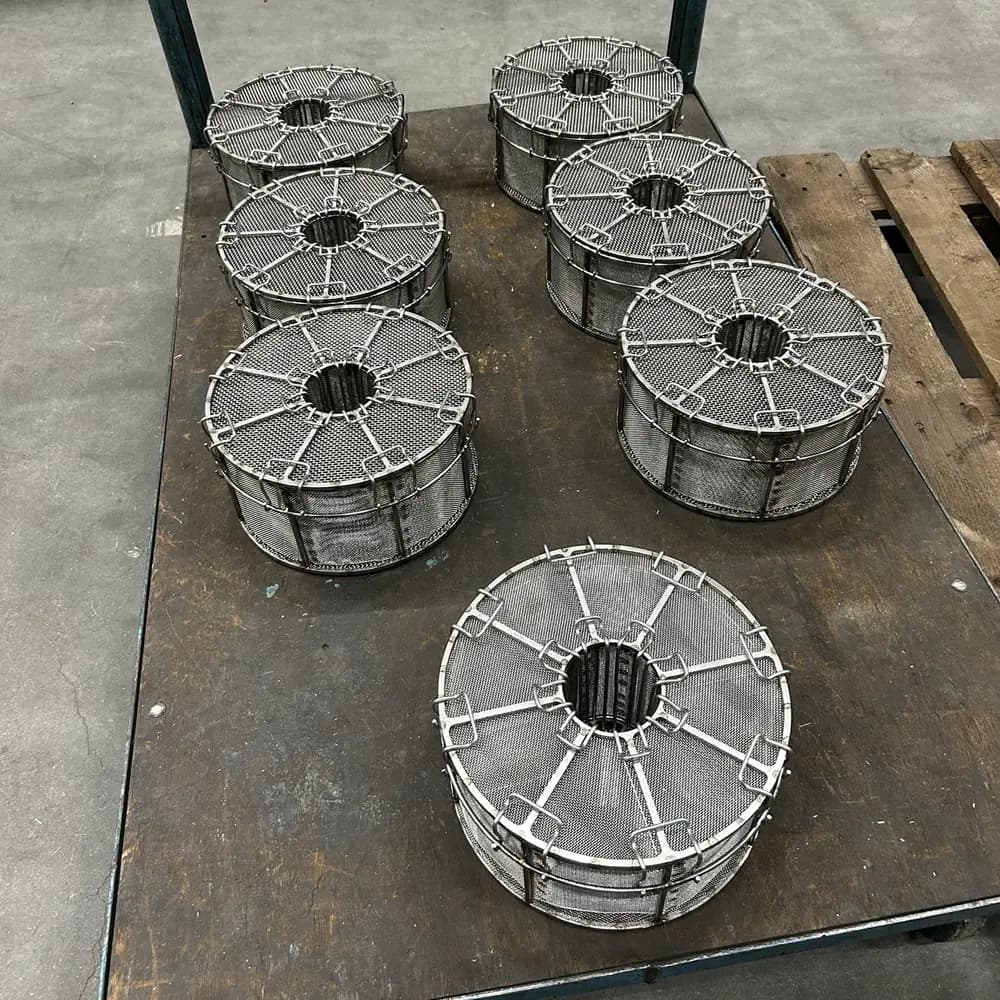
Een serie RVS 316L-canisters voor de petrochemie, met een TIG-gelast frame en gepuntlast gaas. De eigen mallen ondersteunen een herhaalbare samenbouw met onderling passende deksels en korven. Douna verzorgde engineering, fabricage en eindcontrole binnen dit project.