Technisch artikel
Duplex en super duplex verspanen: lange onderdelen, diepe kanalen en spanning in het materiaal
Duplex en super duplex verspanen vraagt om grip op snijkrachten, restspanningen en spaanafvoer. Twee praktijkvoorbeelden laten zien waarom de bewerkingsvolgorde telt.
Duplex en super duplex worden toegepast waar de combinatie van sterkte en corrosiebestendigheid van standaard RVS, zoals 316L, onvoldoende is. Denk aan subsea-systemen, afsluiters in zeewater, ontziltingsinstallaties en de chemische industrie. Die eigenschappen maken het materiaal ook veeleisend om te verspanen. Bij lange onderdelen, dunne doorsneden en diepe kanalen draait het daarom om meer dan alleen de juiste snijsnelheid.
Direct antwoord
Waarom vraagt duplex om een andere aanpak?
Bij duplex verspanen komen hoge snijkrachten, versteviging van het materiaal en gereedschapsslijtage samen. Lange onderdelen voegen daar het risico op vervorming aan toe. Een passende aanpak combineert stabiel snijden met een doordachte bewerkingsvolgorde, beheersing van de opspanning en controle tussen de bewerkingen.
Wat maakt duplex lastig om te verspanen?
Duplex 1.4462 heeft een structuur van austeniet en ferriet, doorgaans in ongeveer gelijke verhoudingen. De rekgrens ligt grofweg twee keer zo hoog als bij oplossingsgegloeid 316L, afhankelijk van productvorm en leveringstoestand. Super duplex, waaronder 1.4410 en 1.4501, is hoger gelegeerd en stelt doorgaans nog hogere eisen aan de bewerking.
In de machine betekent dat hoge snijkrachten en een zwaar belaste snijkant. Het materiaal verstevigt door vervorming: wrijft het gereedschap in plaats van goed te snijden, dan wordt de volgende snede moeilijker. Ook warmte verdient aandacht. Vergeleken met veel ongelegeerde staalsoorten voert duplex warmte minder snel af. Snijgegevens, gereedschap en koeling moeten daarom op elkaar aansluiten.
Uit de praktijk: een gebogen verdeelblok
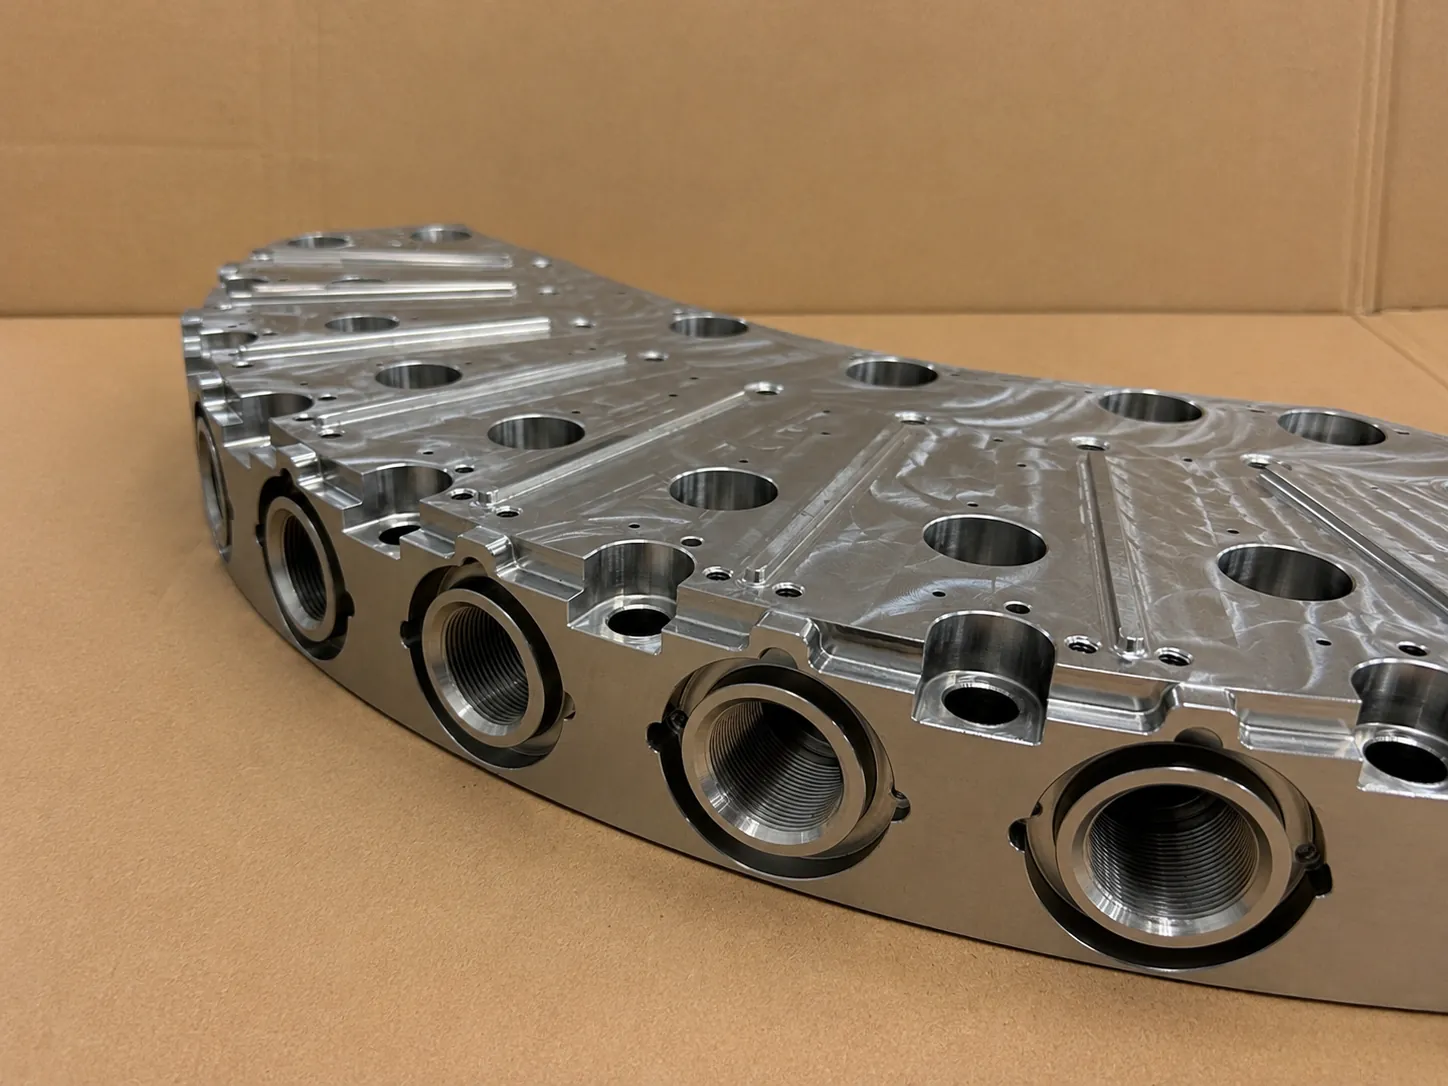
Het verdeelblok op de eerste foto is een gebogen segment met grote schroefdraadpoorten, afdichtvlakken en meerdere boringen. Bij zo’n geometrie moeten aansluitingen en vlakken onderling op de juiste positie blijven, ook wanneer materiaal uit verschillende richtingen wordt weggenomen.
Diepe, kruisende kanalen voegen een tweede aandachtspunt toe. De buitenzijde is bereikbaar voor gereedschap en controle, terwijl de kruisingen binnenin juist moeilijk toegankelijk zijn. De volgorde van boren, afwerken, ontbramen en controleren hoort daarom al bij de voorbereiding.
Uit de praktijk: een lange afdeklijst
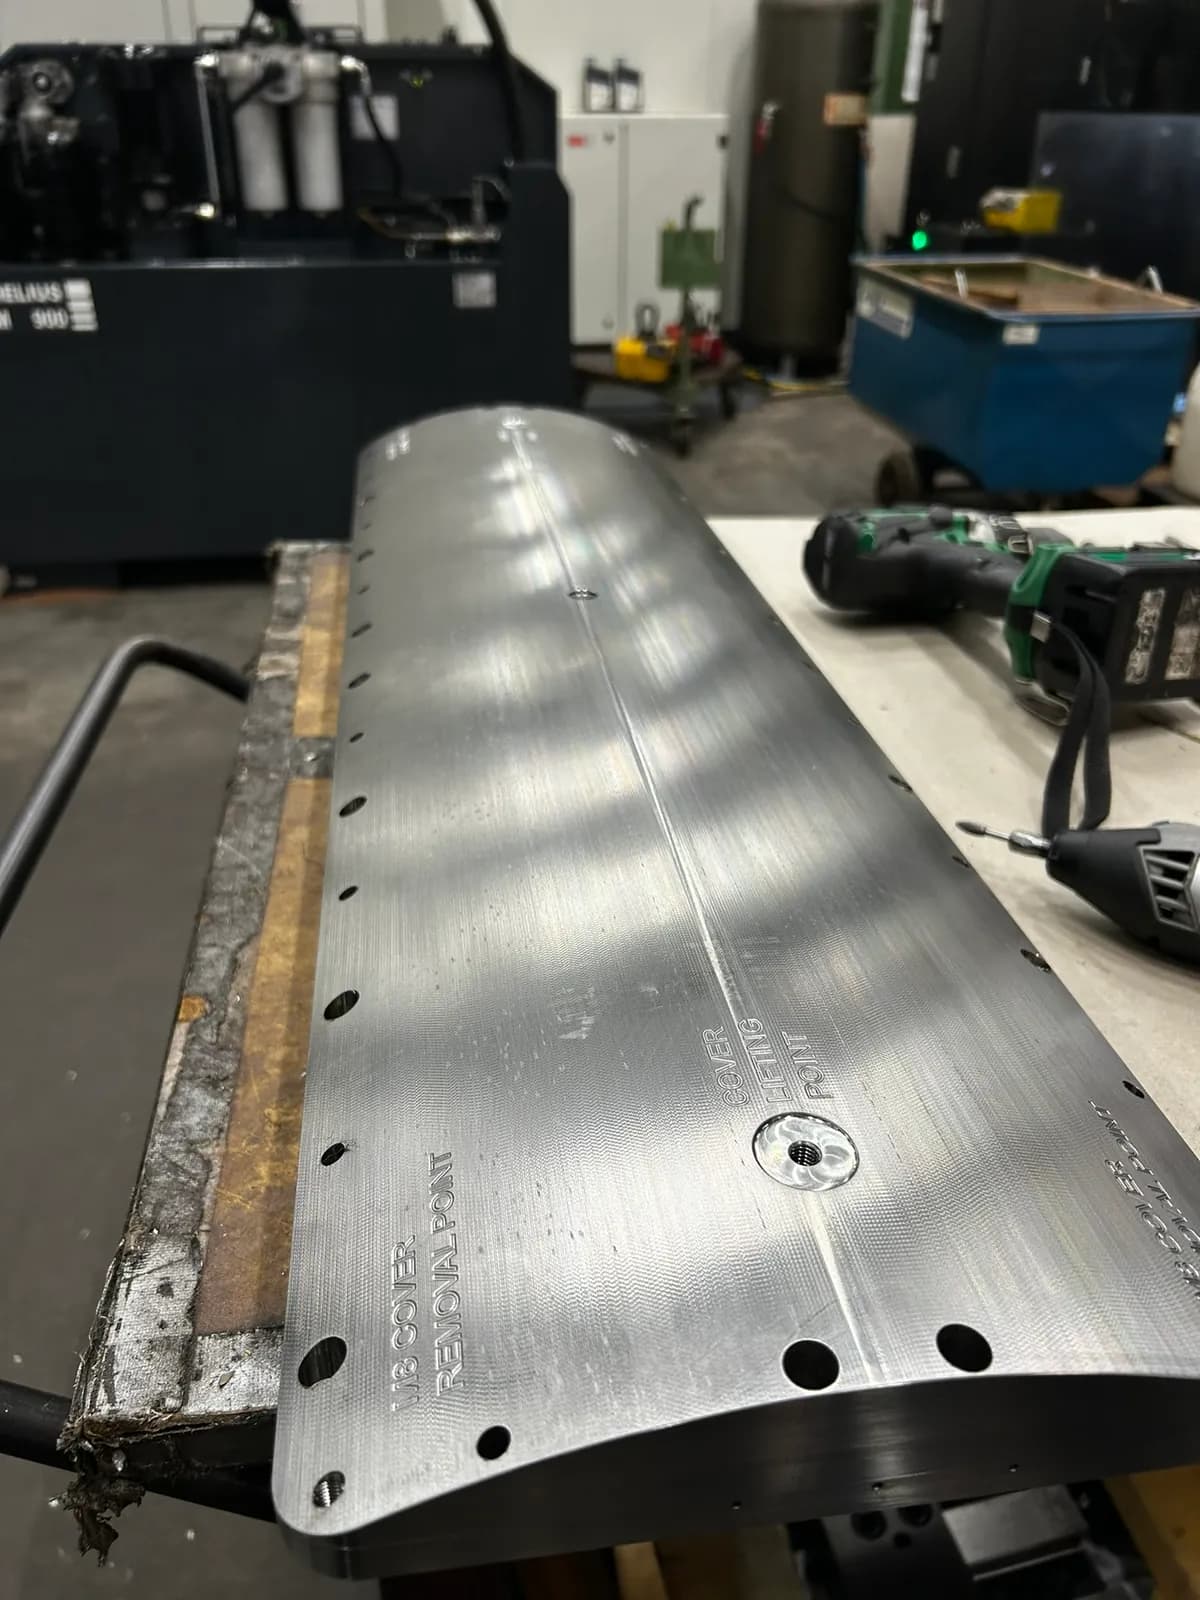
De tweede foto toont een lange afdeklijst met een gebogen oppervlak, een reeks boringen en gegraveerde markeringen. De combinatie van lengte en een relatief dunne doorsnede maakt de ondersteuning tijdens de bewerking belangrijk.
Een werkstuk kan in de opspanning goed lijken te liggen en na het losnemen toch vervormen. Daarom telt niet alleen de maat tijdens het frezen, maar ook de vorm in onbelaste toestand en de positie van de boringen ten opzichte van de afgesproken referenties.
Spanning in het materiaal: de volgorde telt
Staf, plaat en smeedwerk kunnen restspanningen bevatten. Wordt aan één zijde veel materiaal weggenomen, dan verandert het spanningsevenwicht en kan het werkstuk kromtrekken. Hoe groot die vervorming is, hangt onder meer af van de uitgangstoestand, geometrie en hoeveelheid materiaal die verdwijnt. Of enkele tienden aanvaardbaar zijn, volgt uit de tekening.
Bij zulke onderdelen werken we in fases. Eerst voorbewerken aan meerdere zijden, zo symmetrisch als de geometrie toelaat. Daarna het werkstuk losnemen, de onbelaste vorm opnieuw meten en de ondersteuning en opspanning daarop afstemmen. De opspanning mag het onderdeel niet ongemerkt in de gewenste vorm dwingen.
Pas daarna volgt de nabewerking op maat, met voldoende bewerkingstoeslag voor de kritische vlakken. Losnemen en opnieuw opspannen is geen spanningsarmgloeiing en verwijdert niet vanzelf alle restspanningen. Het maakt vervorming zichtbaar en helpt de volgende bewerking erop af te stemmen.
Diepe kanalen: koeling, spanen en bramen
Diepe boringen vragen om een stabiele booropstelling en een koelmiddeltoevoer die de snijzone bereikt. Koeling door het gereedschap kan daarbij helpen; druk en debiet moeten passen bij het gereedschap, de boordiepte en het materiaal. Een vastgelopen spaan kan de belasting laten oplopen, het oppervlak beschadigen en tot gereedschapsbreuk leiden.
Waar kanalen elkaar kruisen, verandert de ondersteuning van het gereedschap en kunnen bramen ontstaan. Die zijn binnenin lastig te bereiken. Bij kanalen voor een hydraulisch of procesmedium moeten ontbramen, reinigen en controleren daarom als afzonderlijke stappen in de productieroute zijn opgenomen. Een schone buitenzijde bewijst niet dat de interne kanalen vrij van spanen en bramen zijn.
De hele keten: van materiaal tot oplevering
Bij duplex begint de voorbereiding met de exacte materiaalsoort en leveringstoestand. Als een 3.1-materiaalcertificaat is afgesproken, moet de koppeling tussen certificaat en materiaal behouden blijven, ook na het verzagen. Markeren en eventuele herwaarmerking moeten aansluiten op de geldende procedure en bevoegdheid.
Draaien, frezen, diepgatboren, reinigen, controleren en assembleren moeten op elkaar worden afgestemd. We bespreken daarom vooraf welke bewerkingen nodig zijn, welke kenmerken kritisch zijn en welke documentatie bij oplevering hoort. Duplex vraagt om een bewerkingsplan dat uitgaat van het gedrag van het materiaal en de functie van het onderdeel.