Fachartikel
CNC-Fräsen: Konstruktion, Spannung und Fertigbarkeit
Was ist CNC-Fräsen und wodurch wird ein Bauteil gut fräsbar? Lesen Sie über Innenecken, Werkzeugzugang, Spannung und die Auswahl zwischen 3 und 5 Achsen.
Ein fräsbares CAD-Modell ist noch keine effiziente Fertigungsroute. Kleine Innenecken, tiefe Taschen und begrenzte Spannmöglichkeiten können entscheidend sein. Eine frühe Bewertung stimmt Konstruktion und Ausführung besser aufeinander ab.
Direkte Antwort
Was ist CNC-Fräsen?
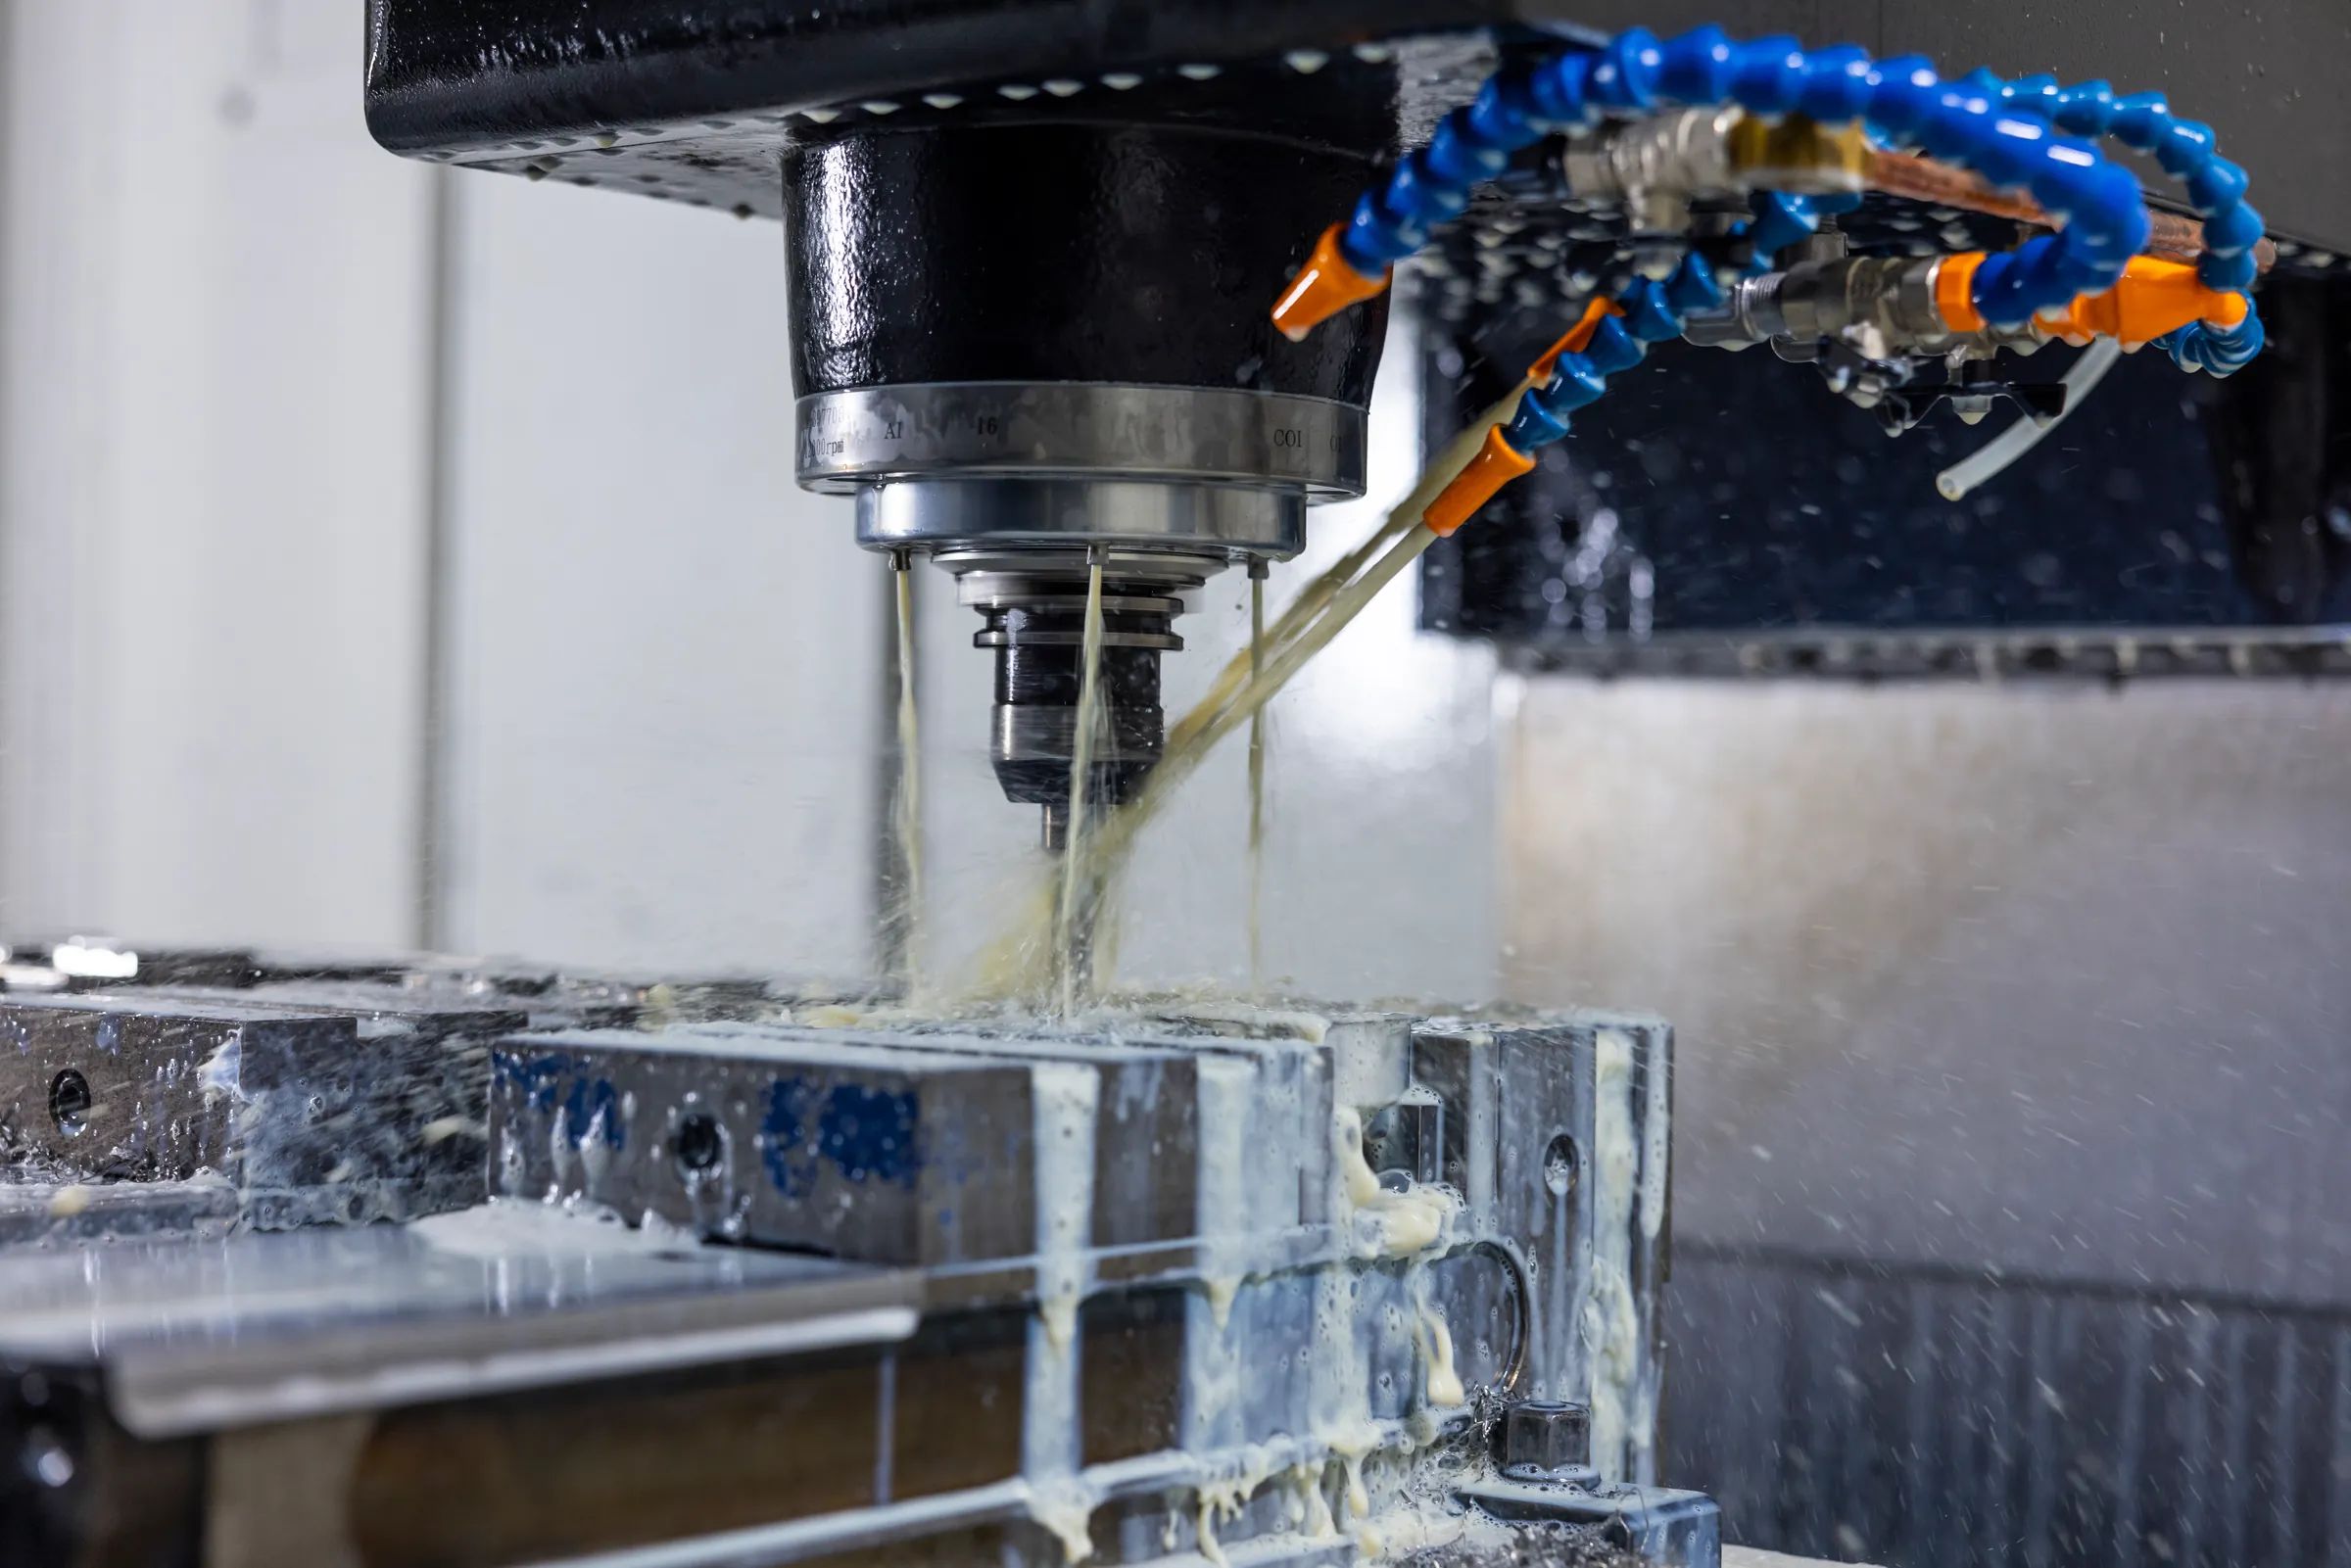
Beim CNC-Fräsen entfernt ein rotierendes Schneidwerkzeug Material von einem eingespannten Werkstück. Eine Computersteuerung führt Werkzeugbahn und Maschinenbewegungen. So entstehen beispielsweise Flächen, Taschen, Nuten und Konturen.
Die Fertigbarkeit hängt von mehr als der programmierten Form ab. Werkzeug, Halter und Spannung müssen alle Bearbeitungsstellen zugänglich machen, während das Bauteil ausreichend unterstützt bleibt.
3-achsig, 3+2 oder simultan 5-achsig fräsen?
Beim 3-Achs-Fräsen bewegen sich die Linearachsen in drei Richtungen. Ein Werkstück mit Bearbeitungen an mehreren Seiten kann zusätzliche Aufspannungen benötigen. Bei einer 3+2-Bearbeitung wird Werkstück oder Werkzeug zunächst in einem Winkel positioniert und anschließend aus dieser Stellung gefräst.
Beim simultanen 5-Achs-Fräsen können sich auch die Rundachsen während des Schneidens bewegen. Das kann bei bestimmten räumlichen Formen oder Anstellwinkeln sinnvoll sein. Mehr Achsen allein garantieren keine Qualität; Geometrie und gesamte Bearbeitungsstrategie bestimmen den Bedarf.
Warum verdienen Innenecken Aufmerksamkeit?
Ein rotierender Fräser hat einen Durchmesser. Eine innere Taschenecke behält beim üblichen Konturfräsen deshalb einen Radius. Eine scharfe Ecke im Modell kann eine Konstruktionsänderung oder ein zusätzliches Verfahren erfordern.
Ein sehr kleiner Innenradius begrenzt die Werkzeugauswahl. Außerdem ändert sich die Belastung, wenn der Fräser in eine Ecke eintritt. Besprechen Sie, ob ein größerer Radius oder eine lokale Freistellung die Montagefunktion erhält. Eine funktionale Passung wird nicht ohne Zustimmung geändert.
Tiefe Taschen brauchen Raum für Werkzeug und Halter
Ein Detail kann im CAD sichtbar und an der Maschine dennoch schwer erreichbar sein. Nicht nur die Schneide, sondern auch Schaft und Werkzeughalter benötigen Raum. Eine tiefe Tasche mit schmaler Öffnung kann daher ein wichtiger Prüfpunkt sein.
Prüfen Sie auch dünne Wände und freistehende Merkmale. Die Arbeitsvorbereitung muss den Materialabtrag so planen, dass Unterstützung nicht zu früh entfällt. Eine allgemeine Mindestwanddicke gibt es nicht: Werkstoff, Höhe, Form und Endfunktion gehören in dieselbe Abwägung.
Spannung und Bezüge verbinden die Bearbeitungen
Beim Wenden oder Umsetzen eines Werkstücks müssen die Beziehungen zwischen Merkmalen erhalten bleiben. Bestimmen Sie Bezugsflächen und -bohrungen sowie die erneute Positionierung. Eine Montagefläche kann wichtiger sein als die Außenkontur des Rohmaterials.
Auch Spannflächen gehören in den Plan. Wenn ein Bauteil allseitig fertig bearbeitet wird, muss seine Aufnahme im letzten Bearbeitungsschritt klar sein. Weniger Aufspannungen können helfen; eine einzige schlecht zugängliche Aufspannung ist aber kein Selbstzweck.
Toleranzen und Oberfläche folgen der Anwendung
Legen Sie genaue Anforderungen für funktionsbestimmende Merkmale fest. Beschreiben Sie neben Einzelmaßen auch die erforderliche Lage zueinander und relevante Oberflächenanforderungen. Geben Sie an, für welche Merkmale ein Messbericht nötig ist.
Bestimmen Sie außerdem den Abnahmezustand. Eine Beschichtung oder Wärmebehandlung nach dem Fräsen kann eine erneute Abstimmung von Bearbeitung und Prüfung erfordern. Maschinenauflösung oder Achszahl ersetzen diese Produktvereinbarungen nicht.
Welche Unterlagen benötigen Sie für die Bewertung?
Liefern Sie Modell und zugehörige Zeichnung im selben Revisionsstand sowie Werkstoff, Stückzahlen und gewünschten Endzustand. Markieren Sie kritische Innenecken, tiefe Details und funktionale Anschlüsse. Nennen Sie Prototyp, Einzelteil oder Wiederholauftrag als Ziel.
Eine gezielte Fertigbarkeitsbesprechung zeigt direkt fräsbare Details und solche, die zunächst eine Konstruktionsentscheidung oder Zusatzbearbeitung benötigen. Die Anfrage umfasst dann das gewünschte Ergebnis und die Voraussetzungen dafür.